ТЕХНОЛОГИЯ · ОСНАСТКА · CAM

Кир

Инженер-программист ЧПУ / CAM-программист

Разрабатываю технологию обработки, проектирую приспособления и создаю управляющие программы в Siemens NX. Самостоятельно отрабатываю их на станке и изготавливаю детали.

Смотреть портфолио
Город
Санкт-Петербург
CAD / CAM
Siemens NX
Обработка
3+2 и 5 осей
Образование
Магистр, СПбПУ

ИЗБРАННЫЕ РАБОТЫ

Портфолио

Технология, программирование
и изготовление деталей и оснастки

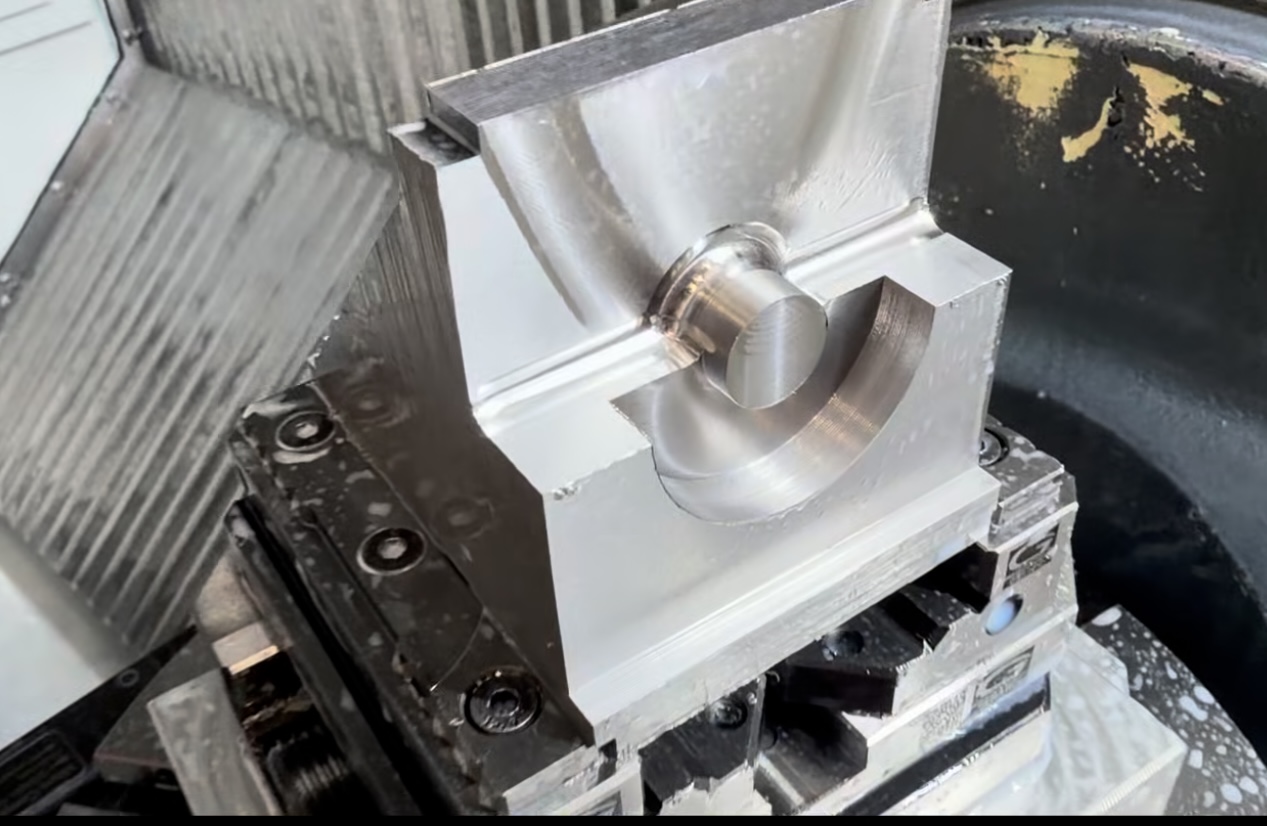
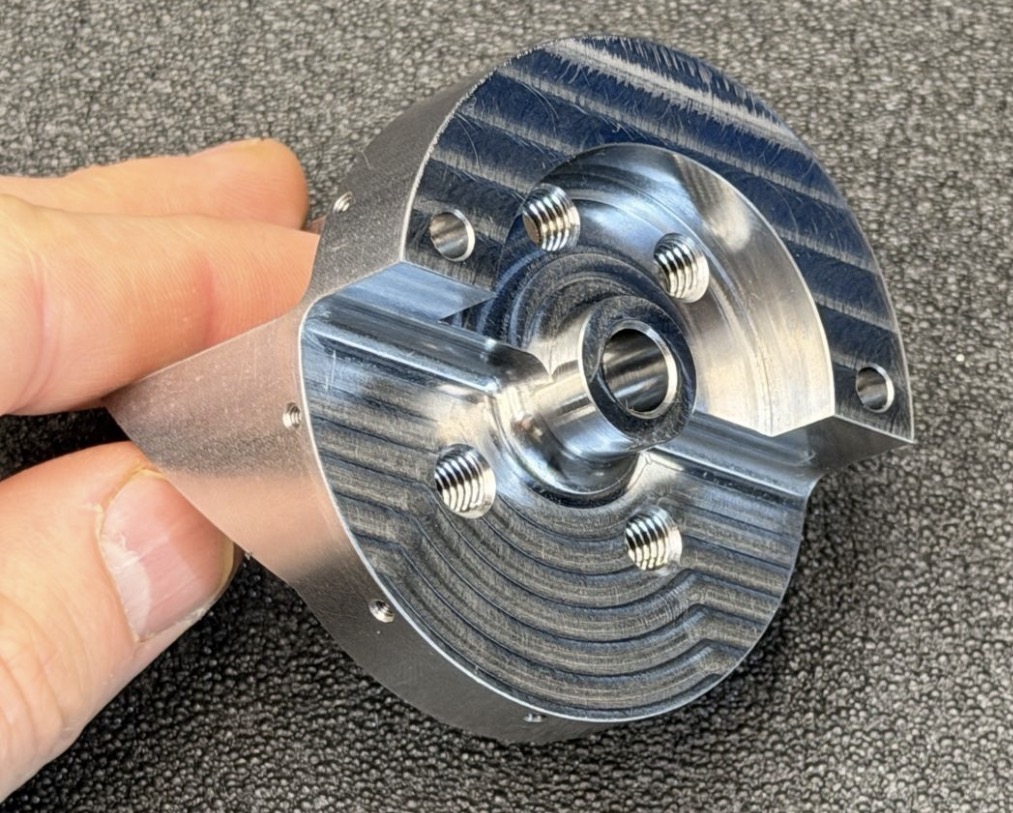
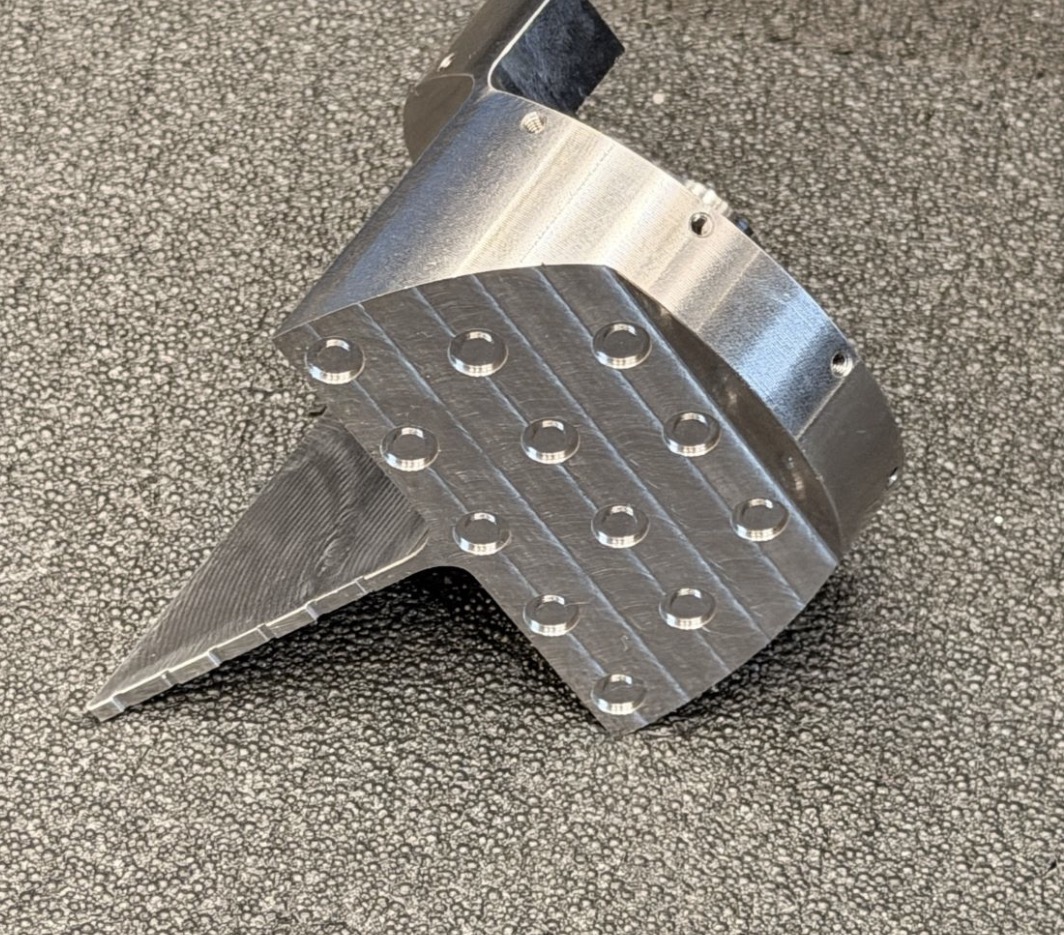
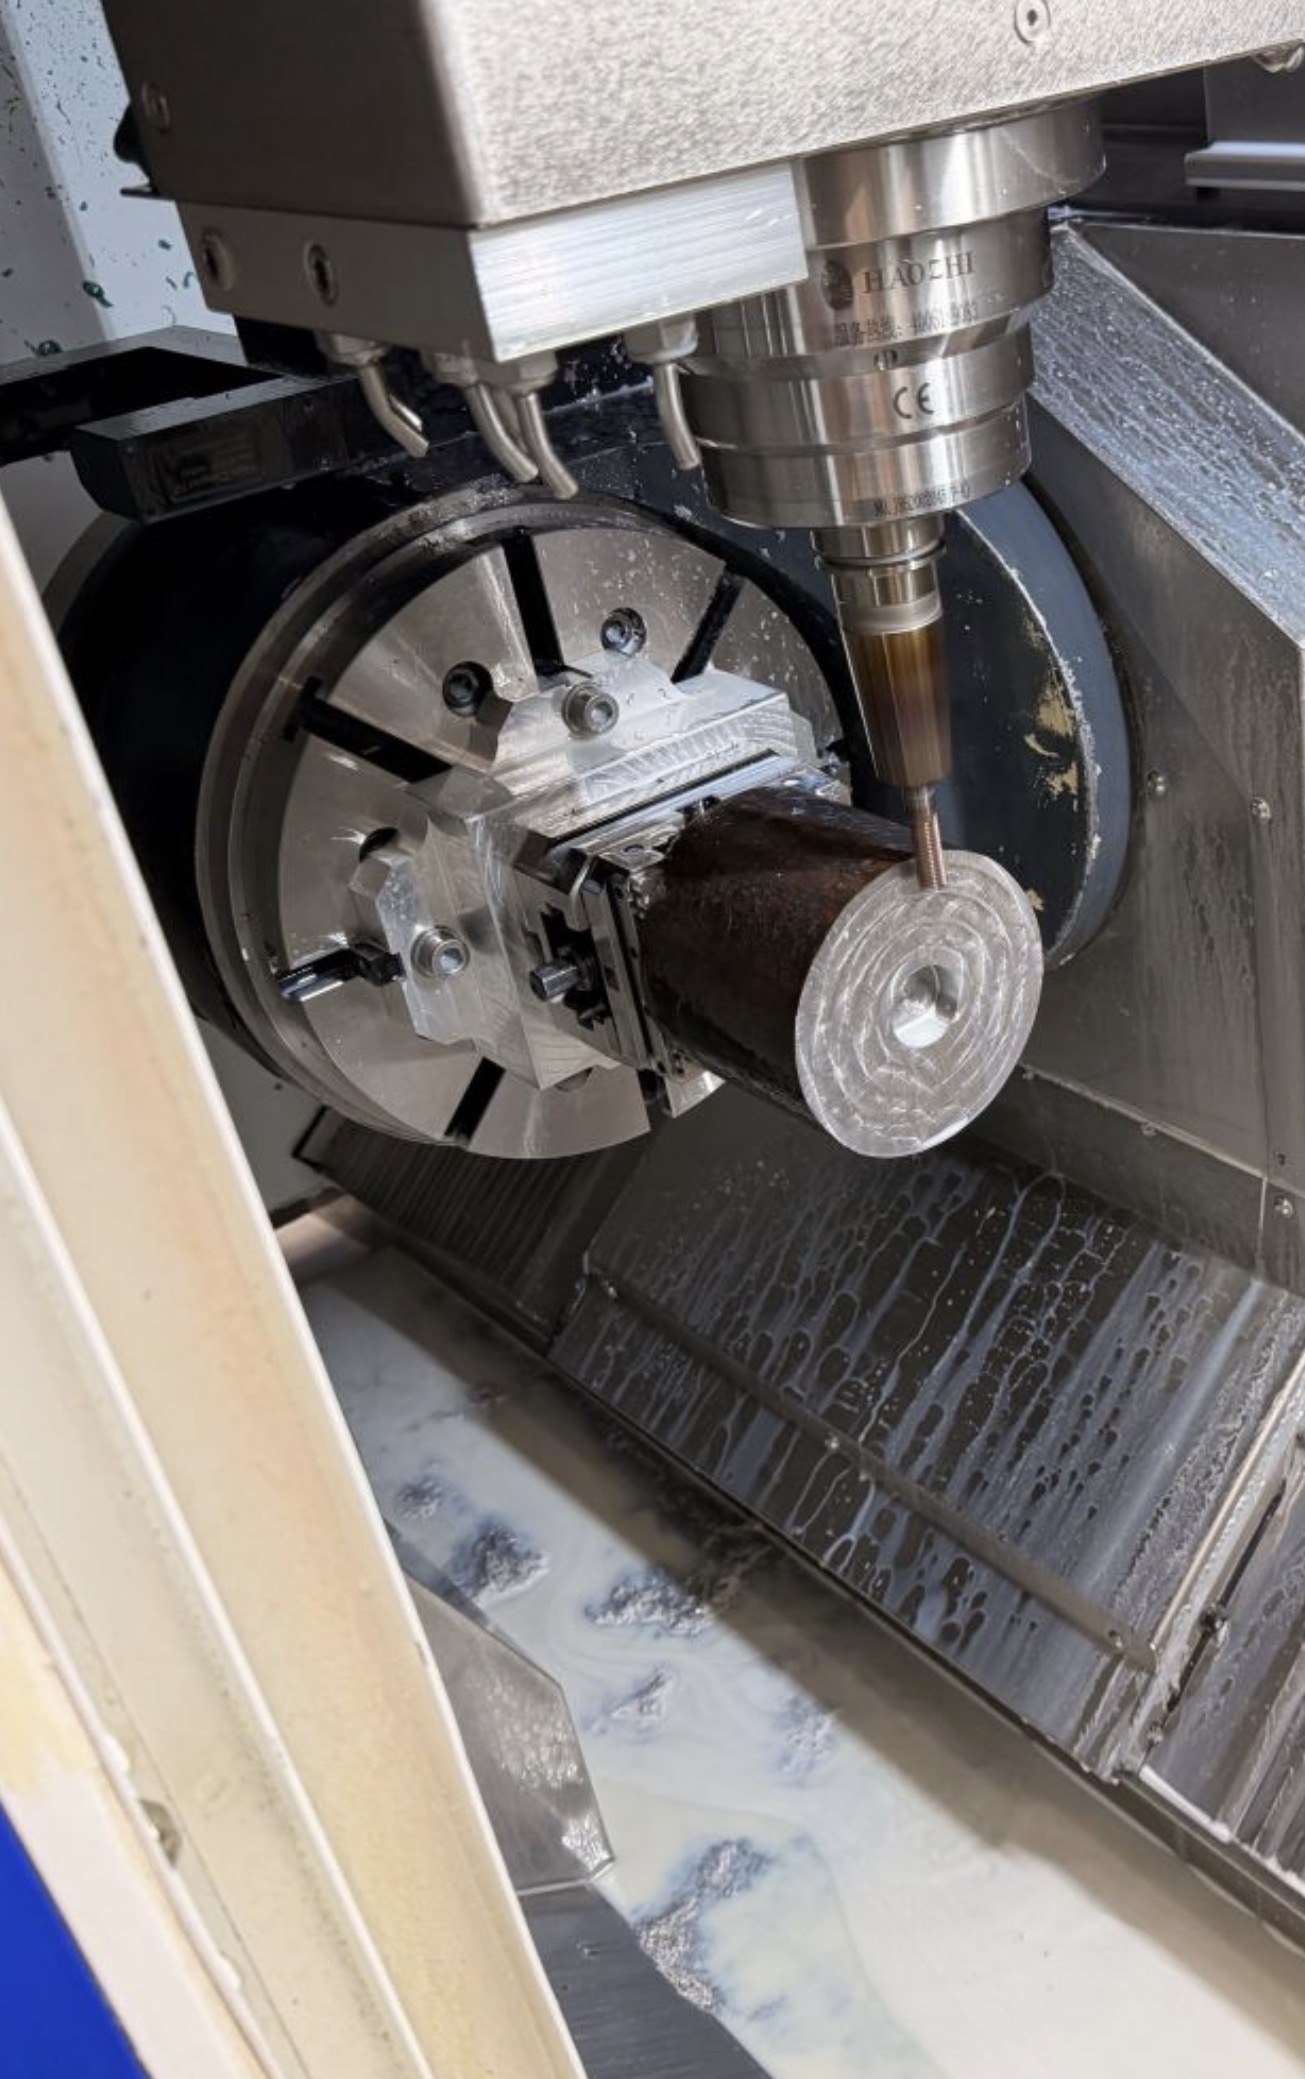
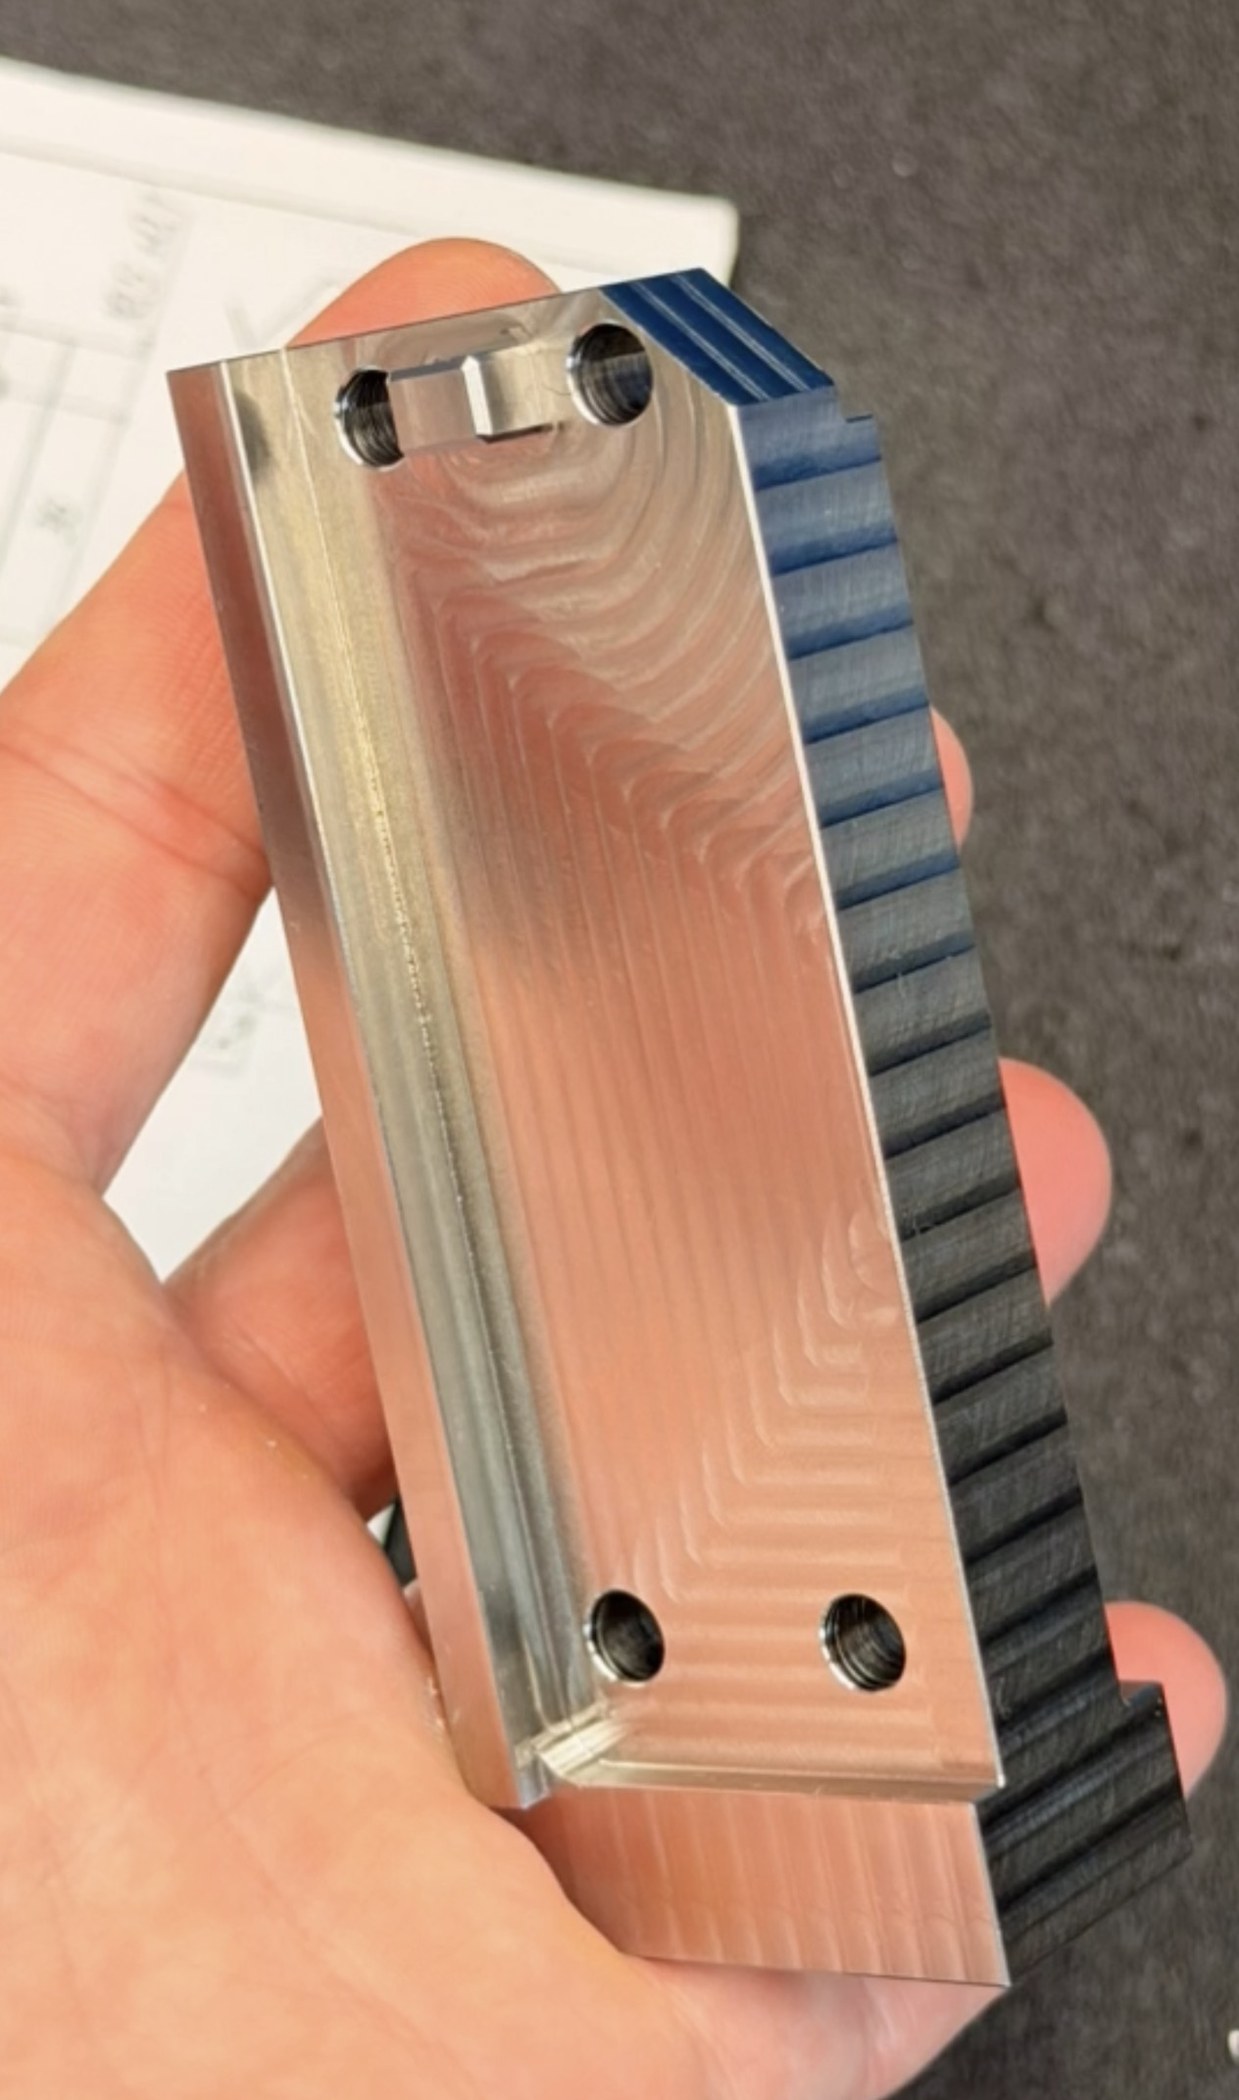
Пятиосевая обработка сложнопрофильной детали

Siemens NX3+2 / 5 осейНержавеющая сталь
Принято ОТК

Самостоятельная разработка технологии и специального приспособления, CAM-программирование и изготовление детали из цельной заготовки по предоставленным 3D-модели и чертежу.

Технология и оснастка

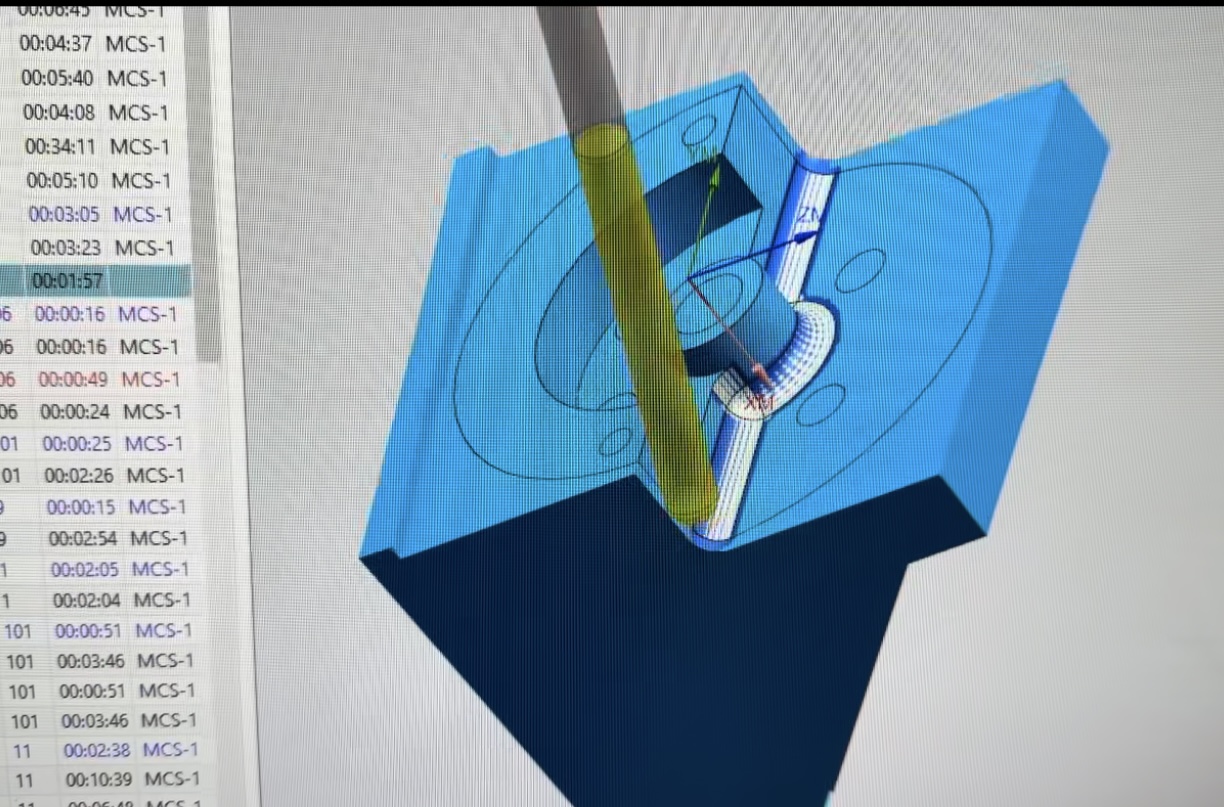
Подготовил управляющие программы для двух установов. На первом установе обработал взаимосвязанные точные поверхности с двух сторон без переустановки детали и подготовил базы для следующего этапа.

Для второго установа спроектировал специальное приспособление с базированием по штифтам и винтовым креплением. Приспособление устанавливается в тиски и обеспечивает доступ инструмента к обрабатываемым поверхностям.

Обработка и контроль

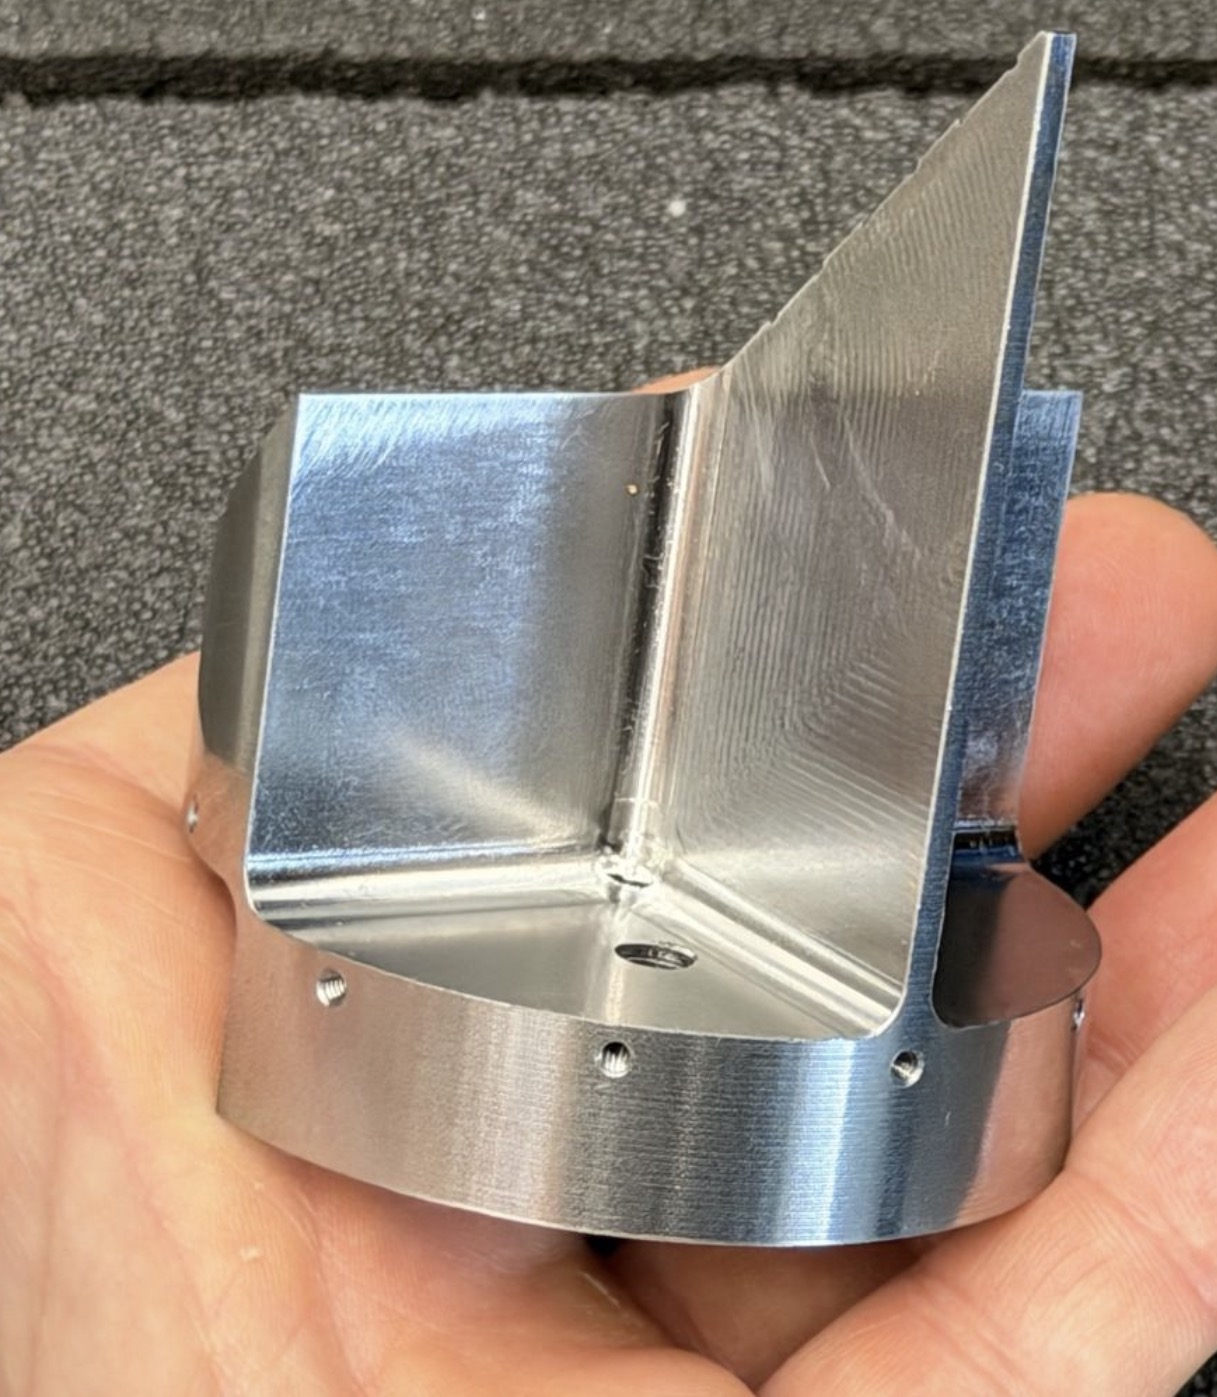
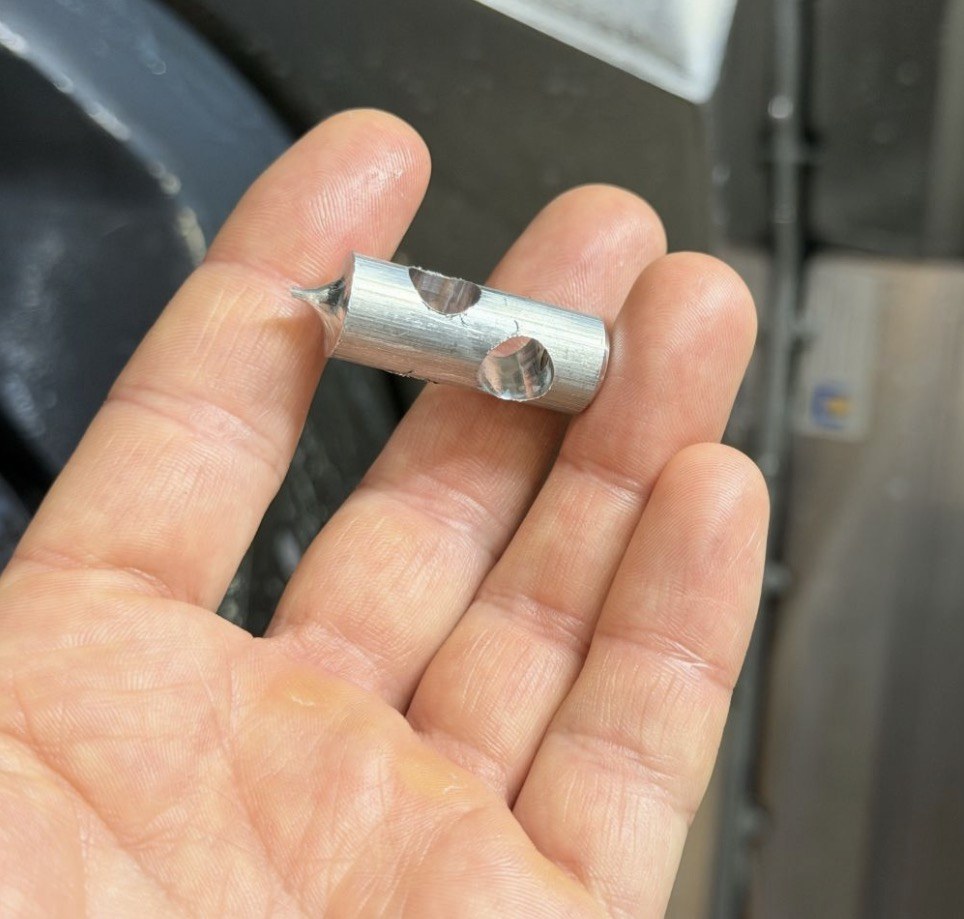
Использовал позиционную обработку 3+2 и пятиосевые траектории Variable Contour для наружной цилиндрической поверхности и радиусных переходов. Выполнил обработку тонкого ребра и отверстий. Внутренние резьбы нарезал резьбофрезами.

Самостоятельно отработал программы на станке. Выполнял операционный контроль щупом Renishaw, микрометром и калибрами-пробками. Окончательный контроль на КИМ проводил ОТК. Изготовленные детали приняты.

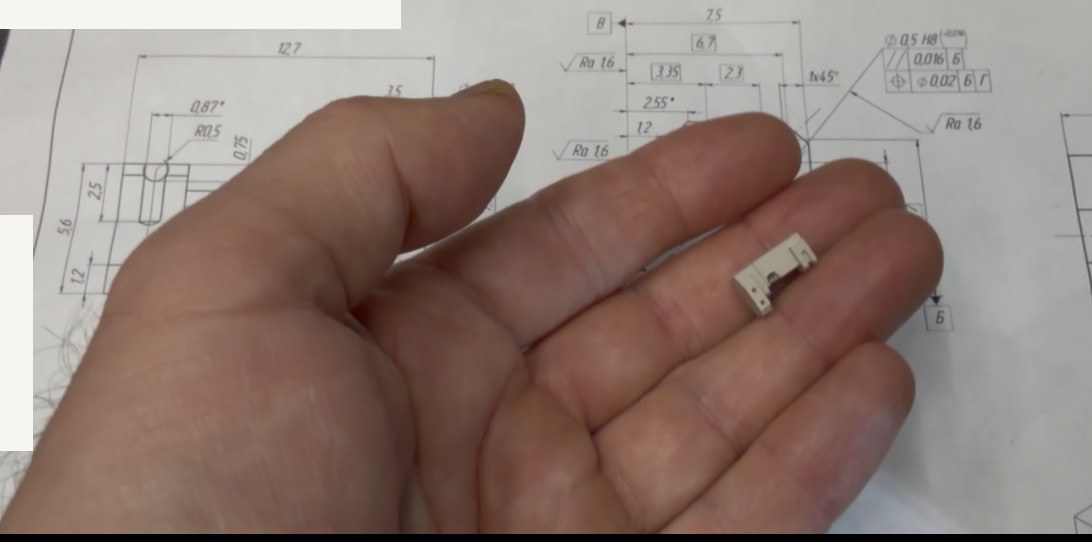
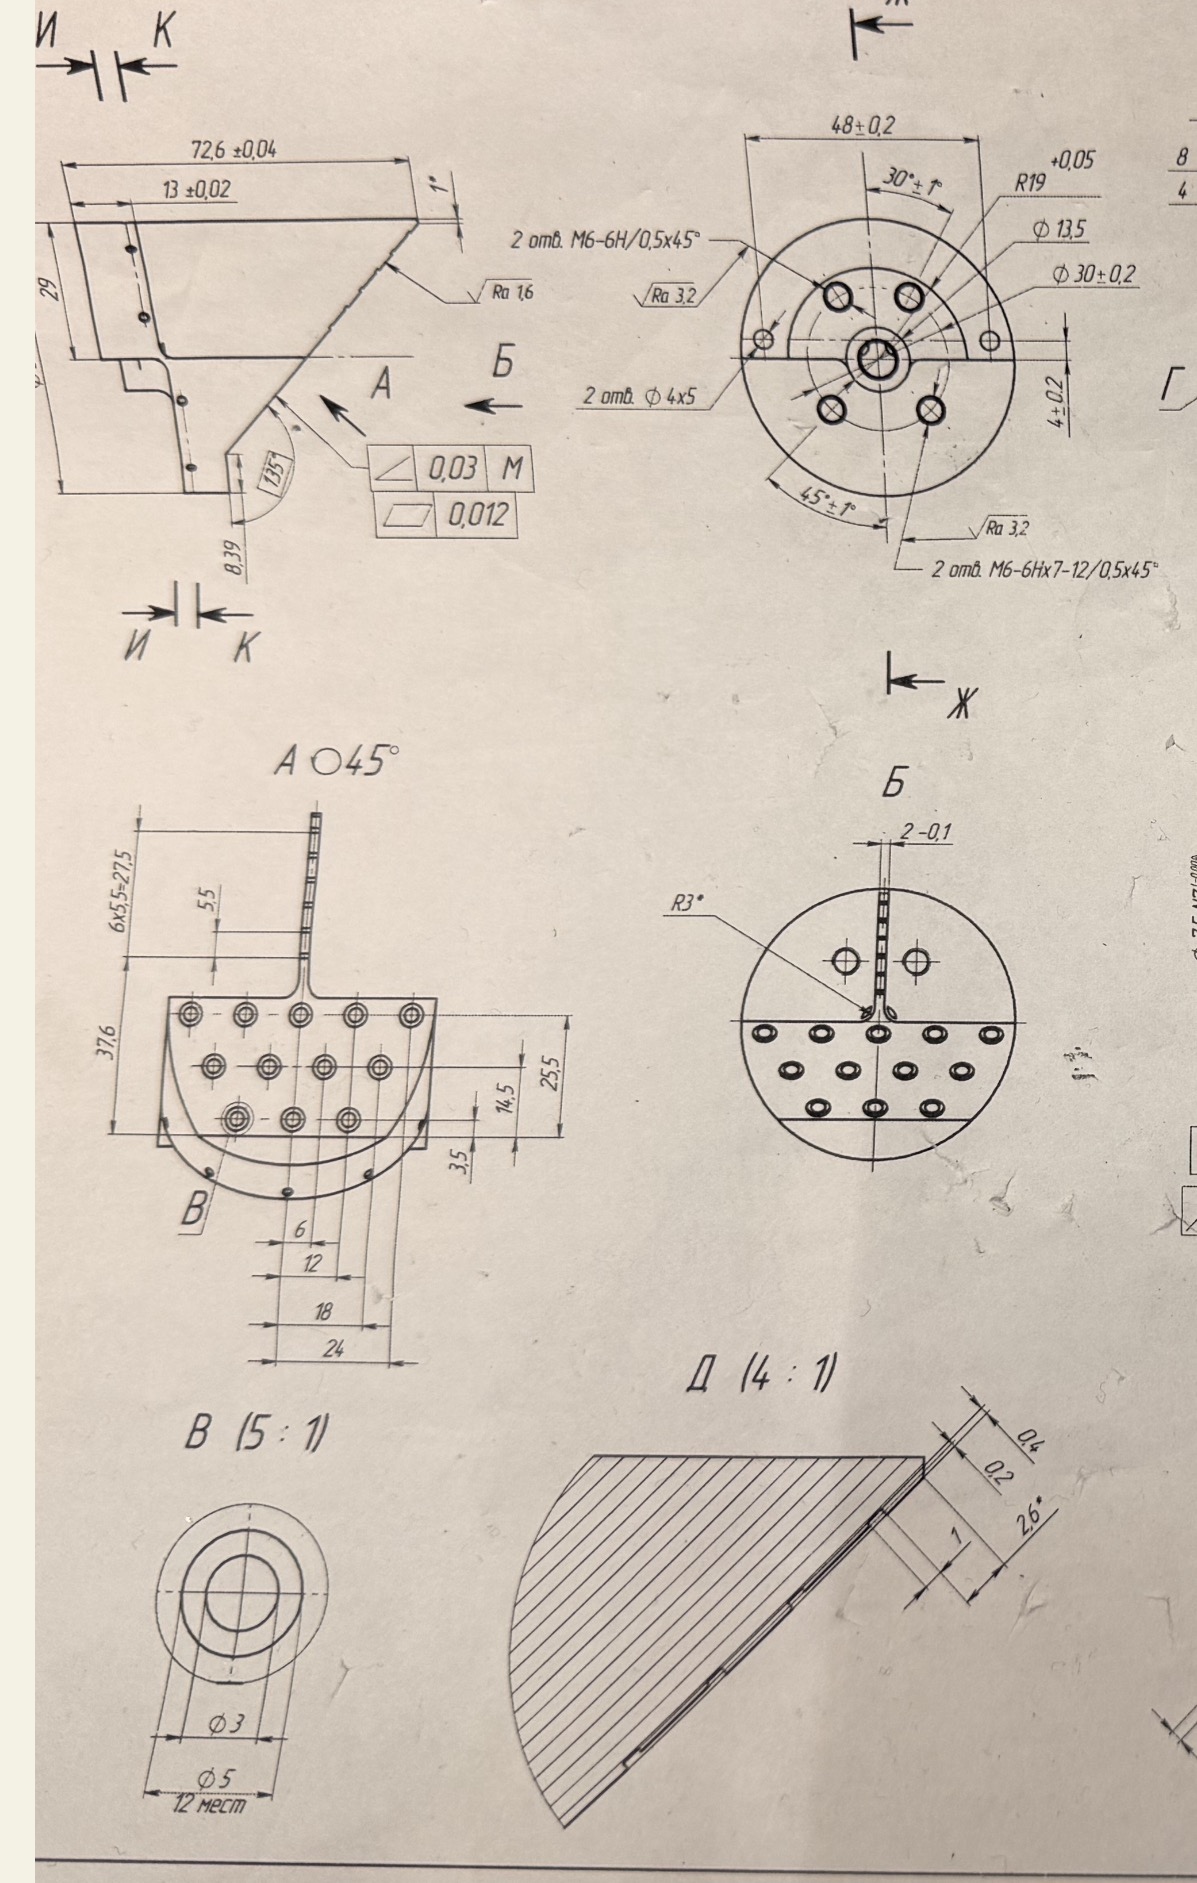
Чертежи и требования

Геометрия, базы и допуски
на исходных чертежах.
Изготовление корпуса за два установа

Siemens NXАМг6Резьбофрезерование
Два установа

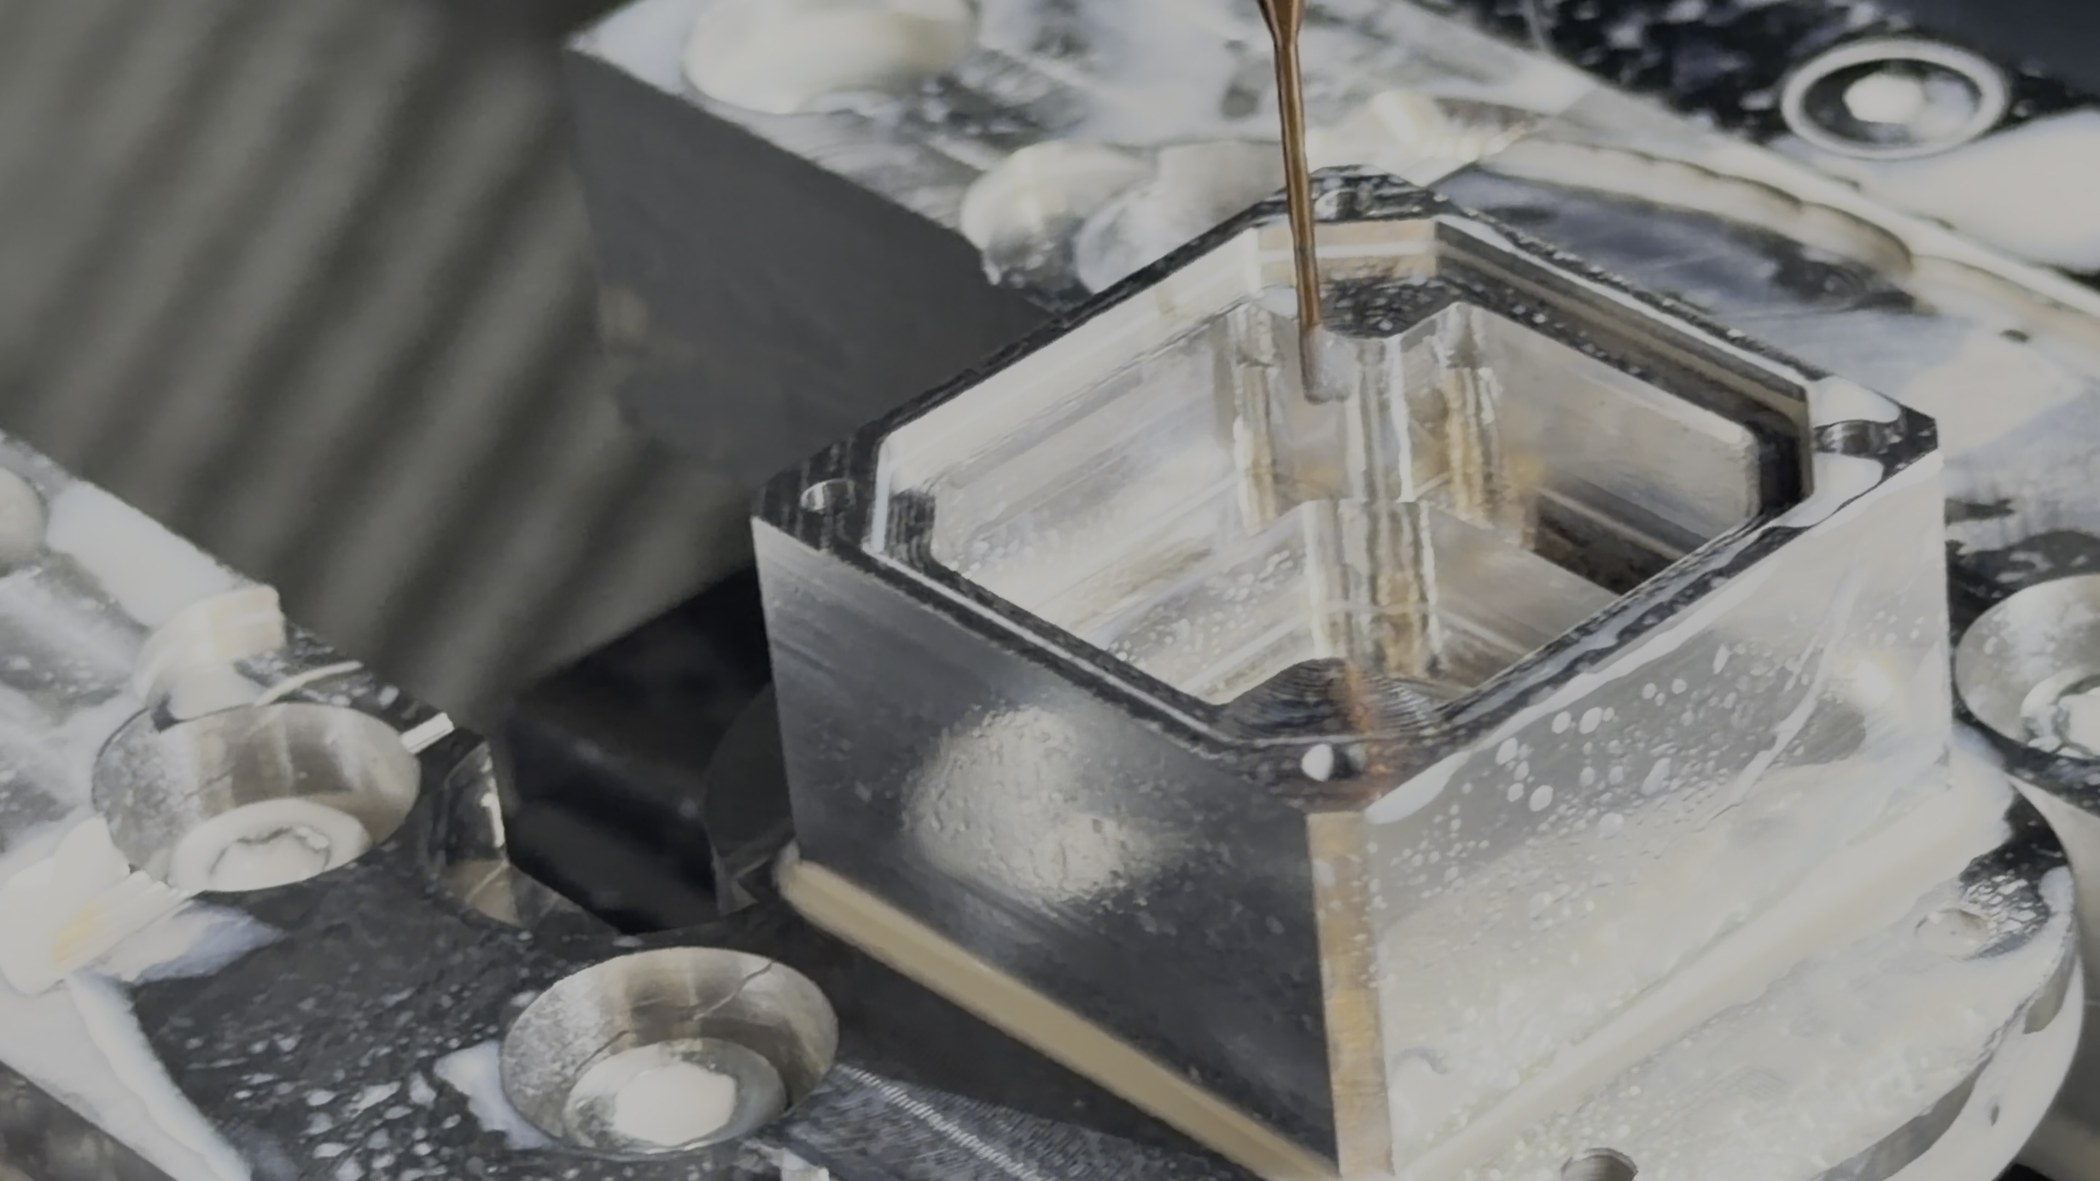
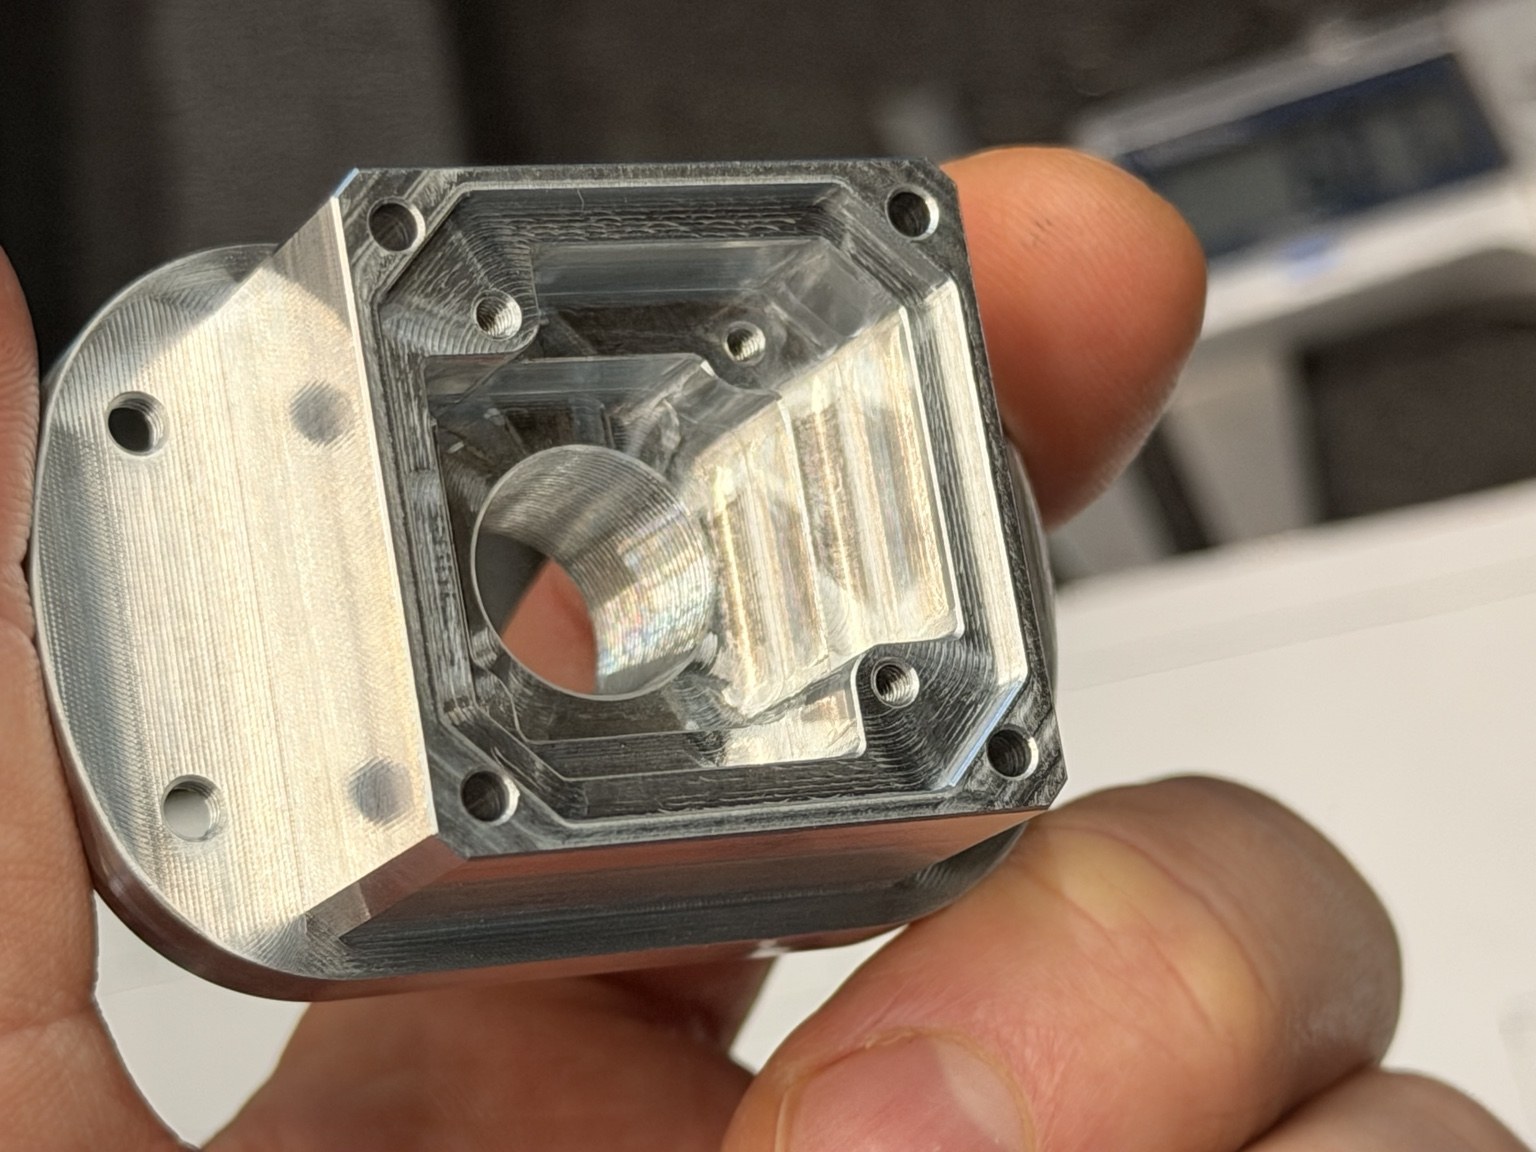
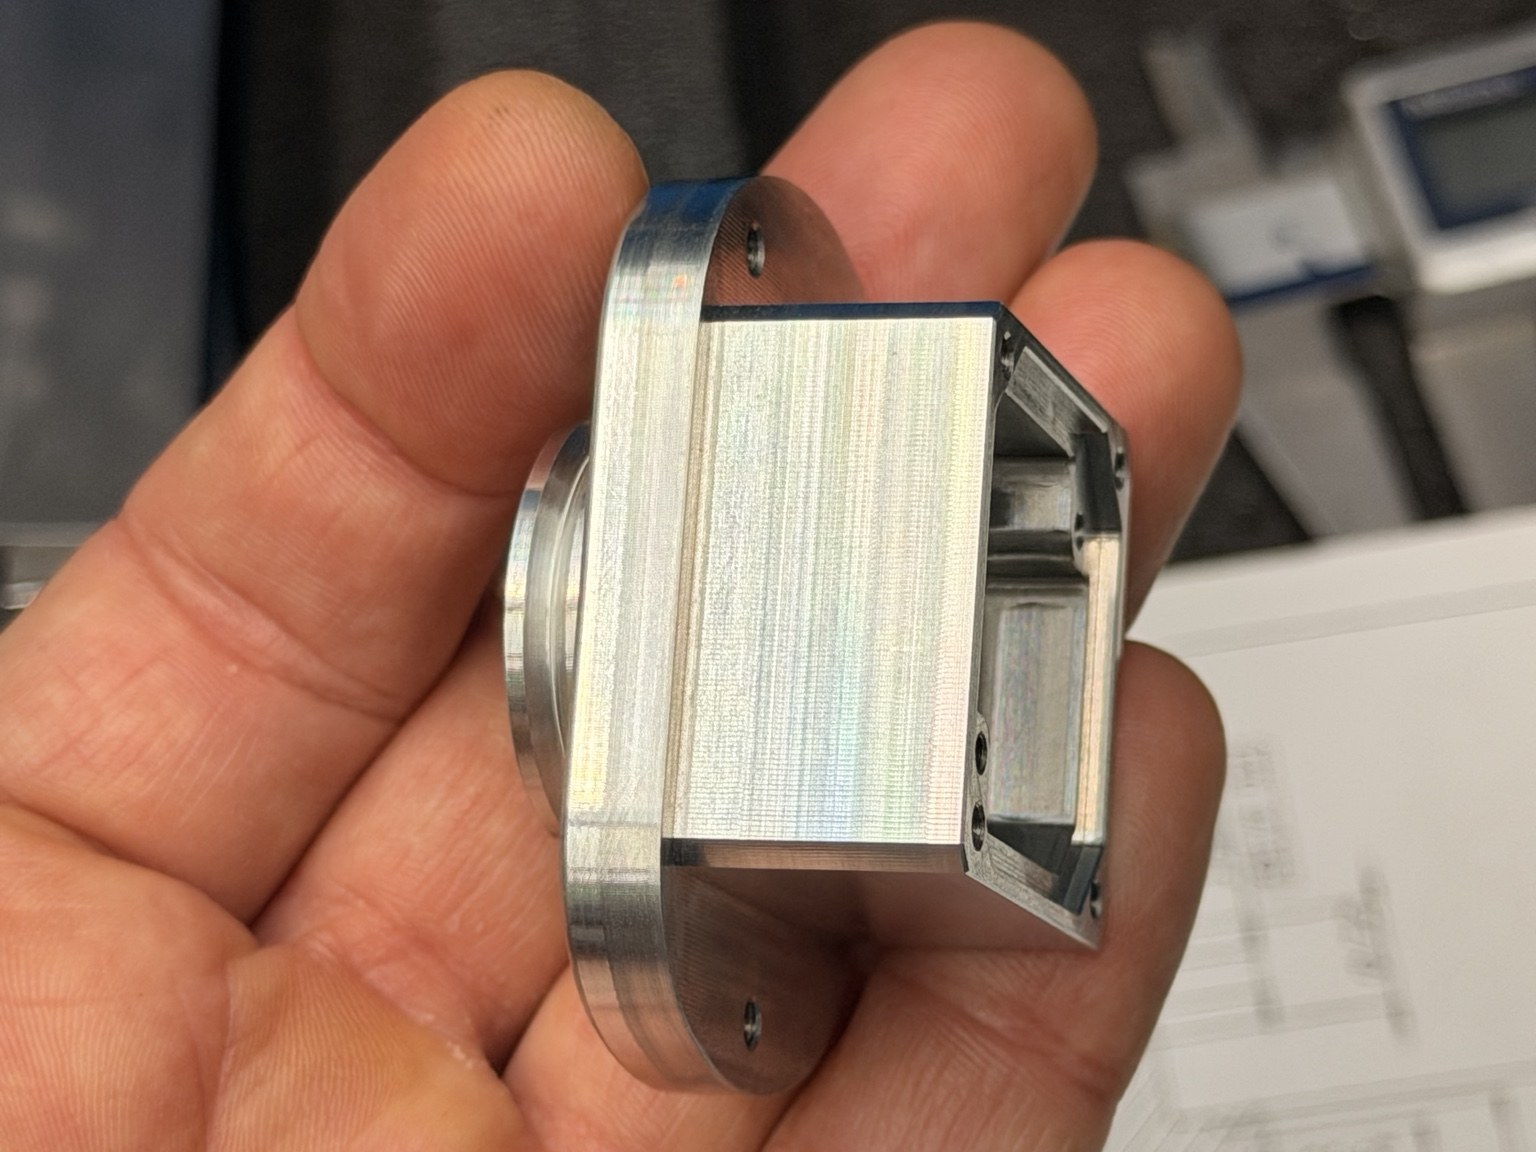
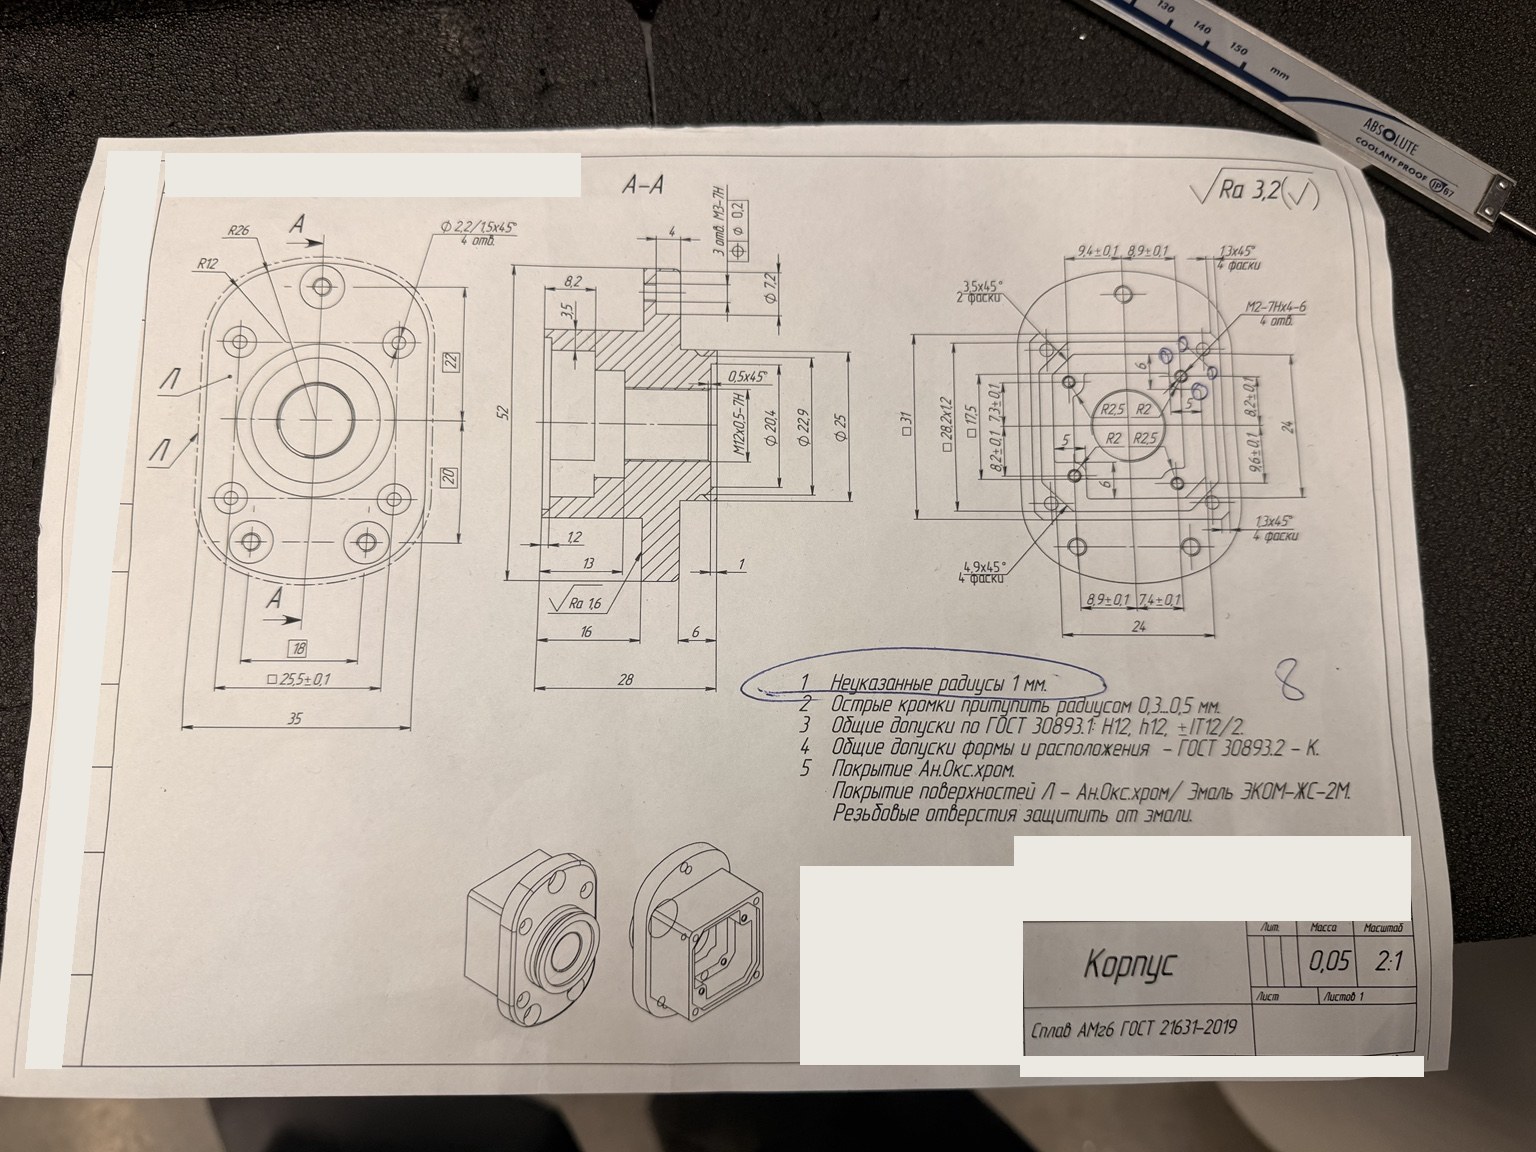
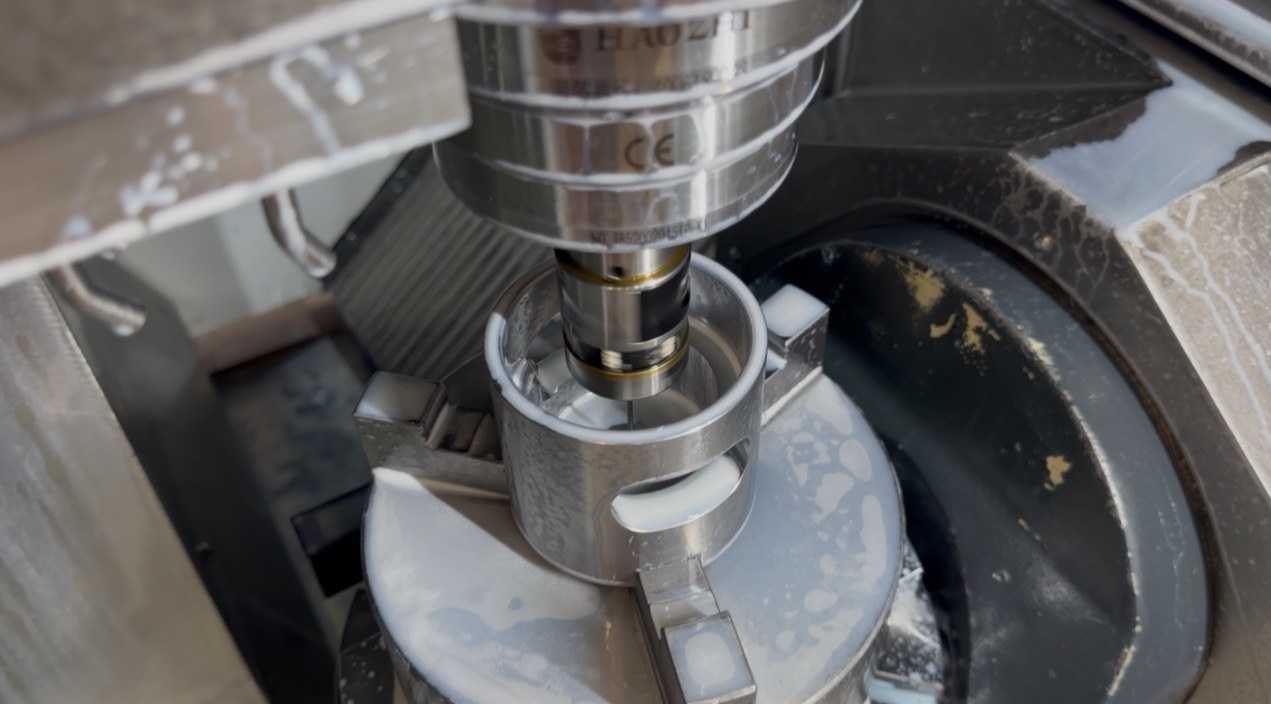
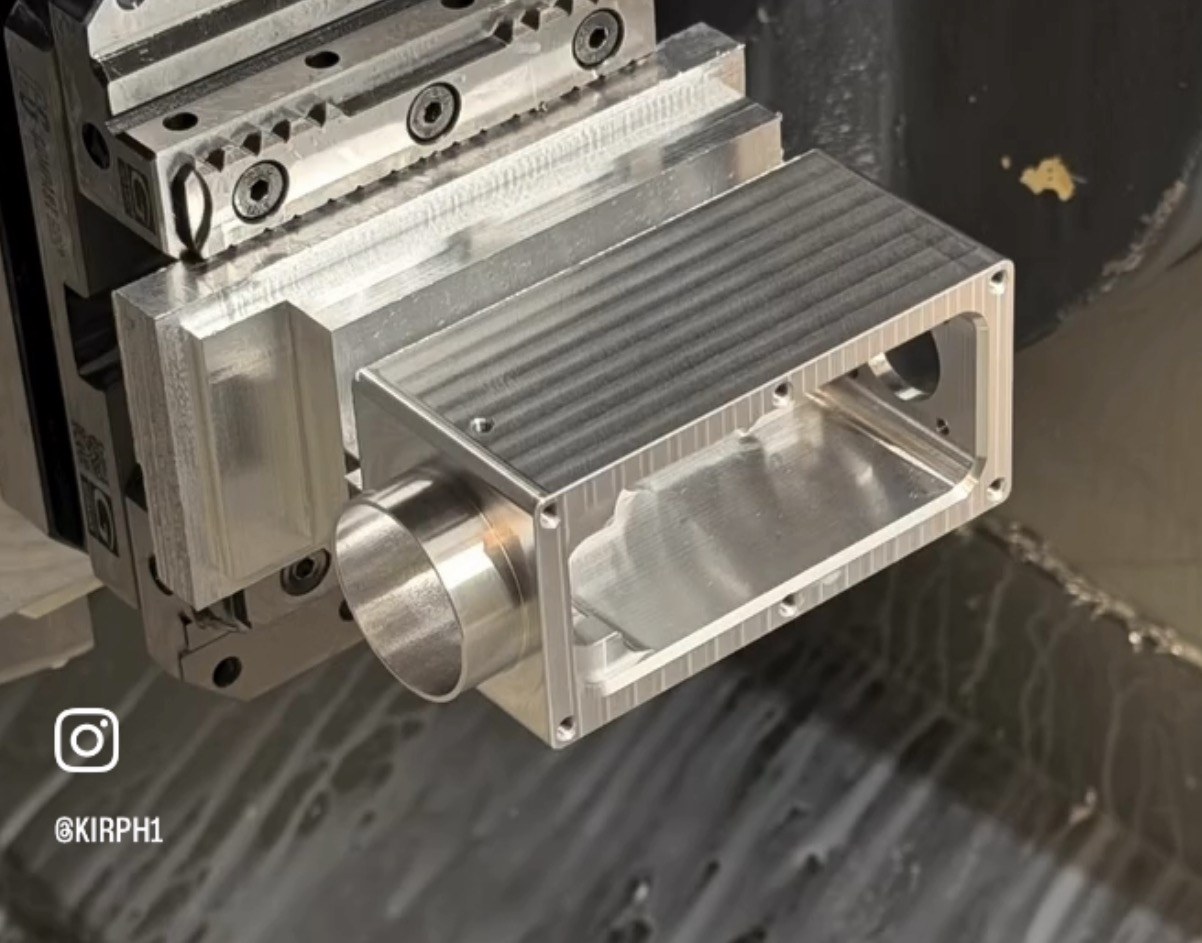
По предоставленным 3D-модели и чертежу разработал технологию и управляющие программы для корпуса из алюминиевого сплава АМг6. Самостоятельно изготовил деталь на пятиосевом обрабатывающем центре.

Последовательность обработки

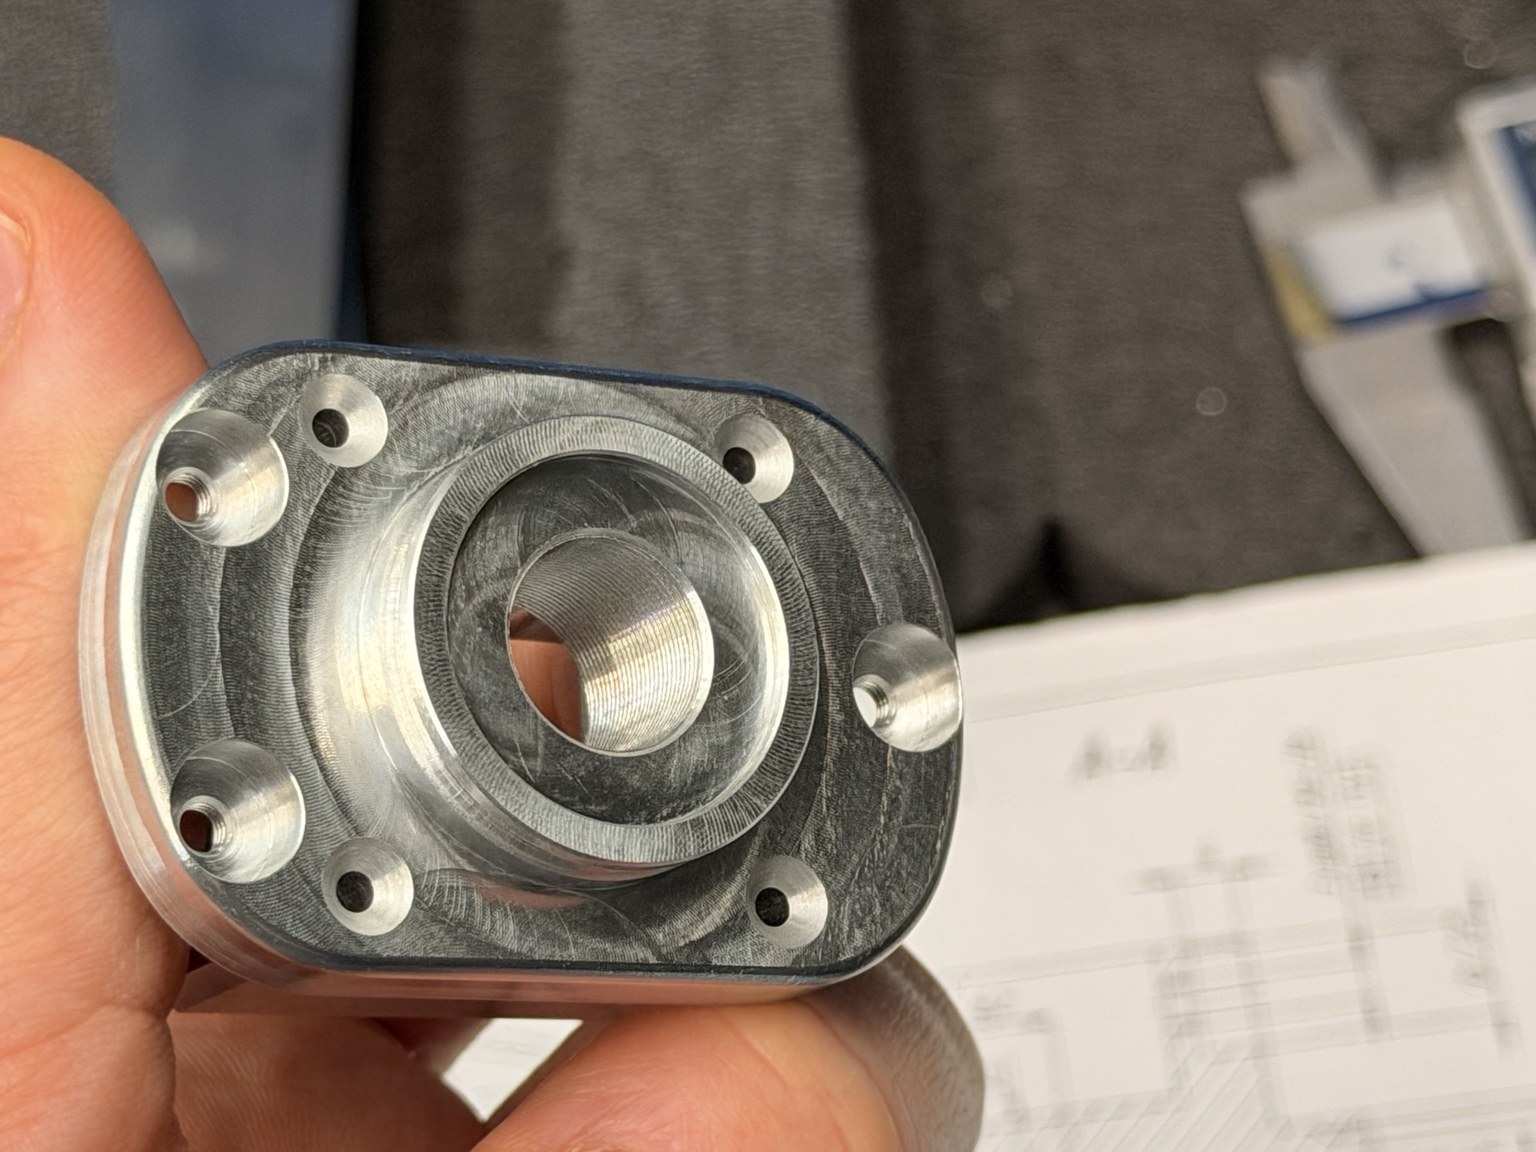
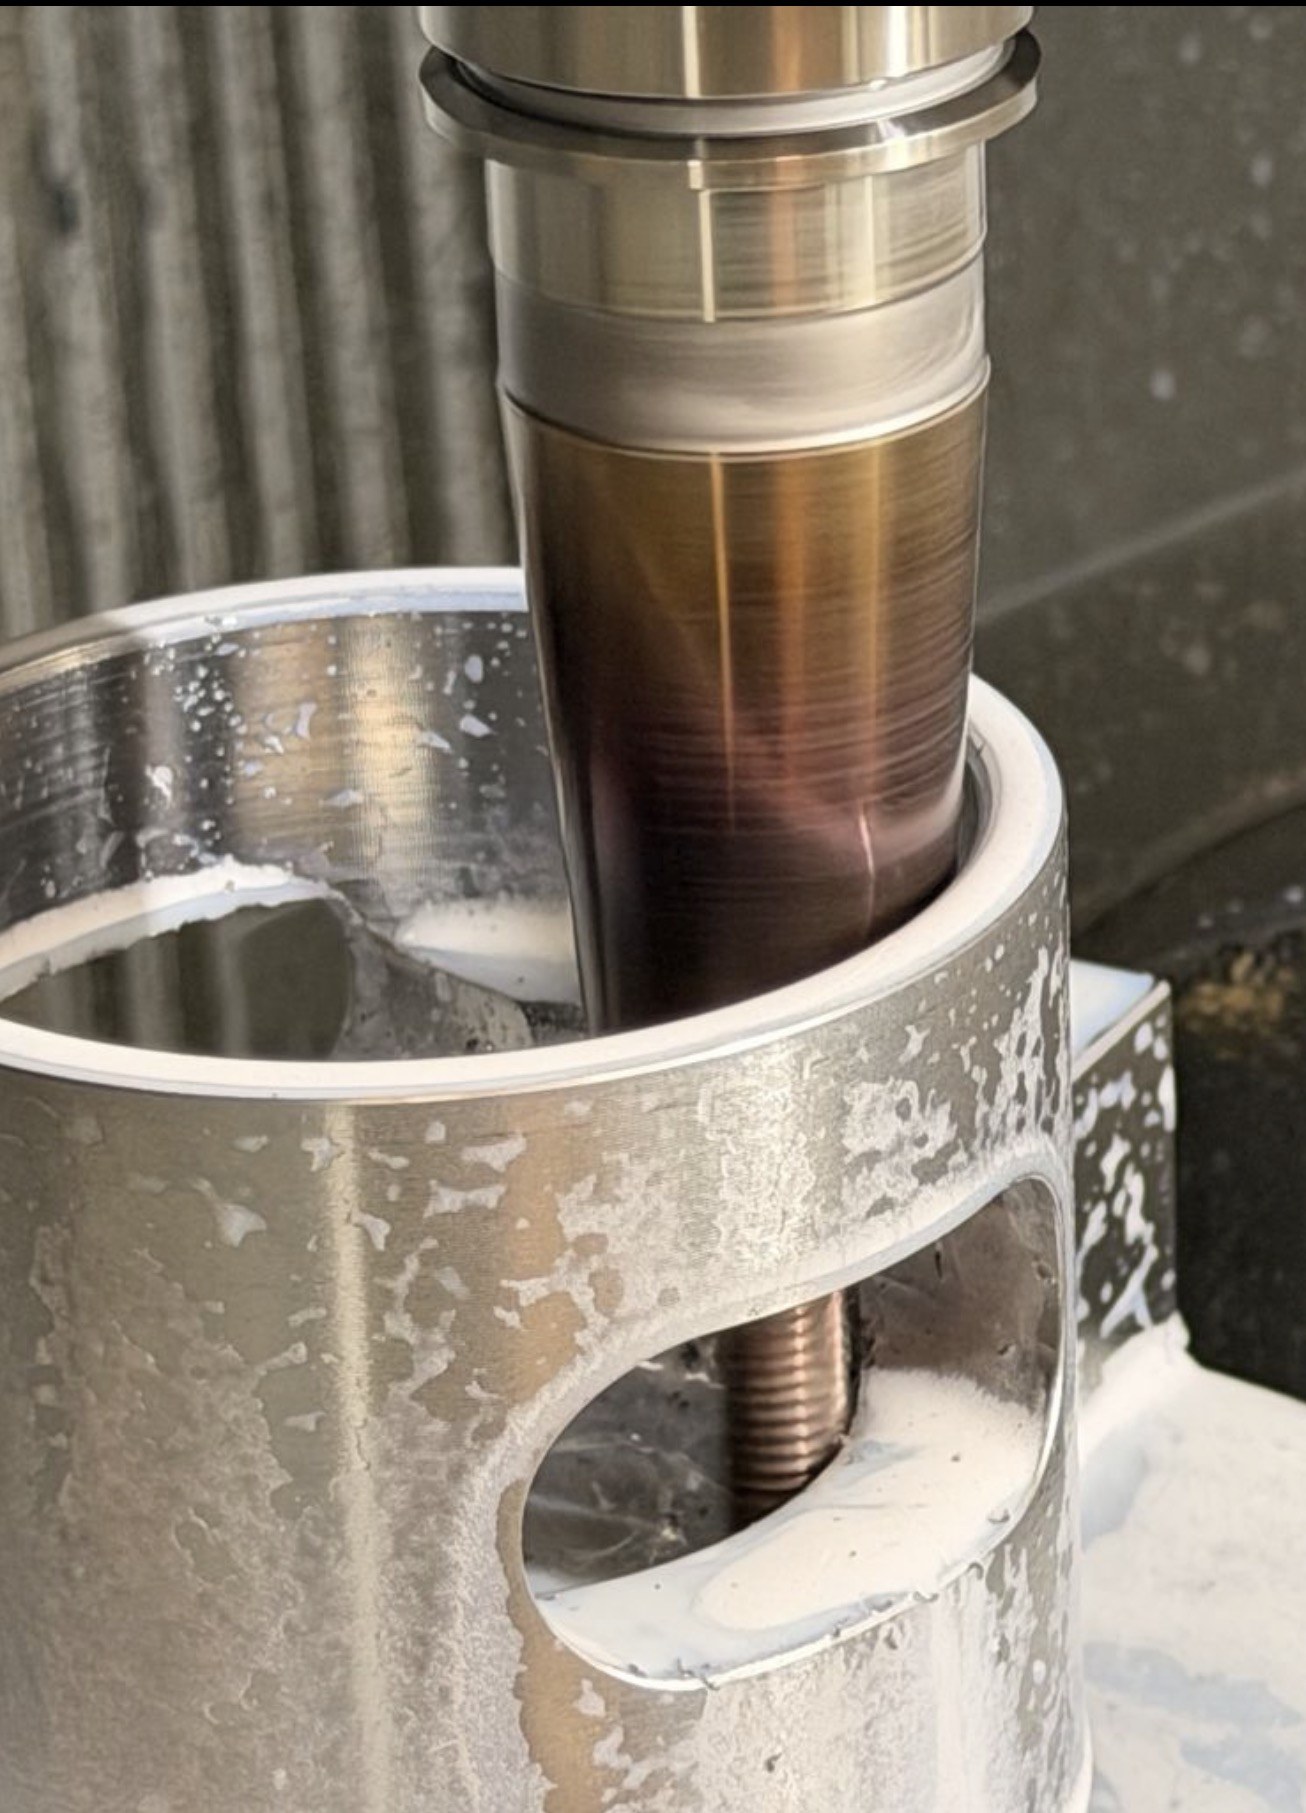
На первом установе обработал основные габариты и сторону со ступенчатыми цилиндрическими поверхностями. Кольцевую канавку обработал фасочной фрезой с применением Variable Contour.

На втором установе выполнил обработку противоположной стороны: внутренней полости, уступов и фасок. Внутренние резьбы М2 нарезал резьбофрезами.

Отработка и контроль

Программы подготовил в Siemens NX и самостоятельно отработал на станке с учётом требований чертежа к размерам и шероховатости.

Операционный контроль проводил штангенциркулем и калибрами-пробками. Окончательный контроль выполнял ОТК на координатно-измерительной машине.

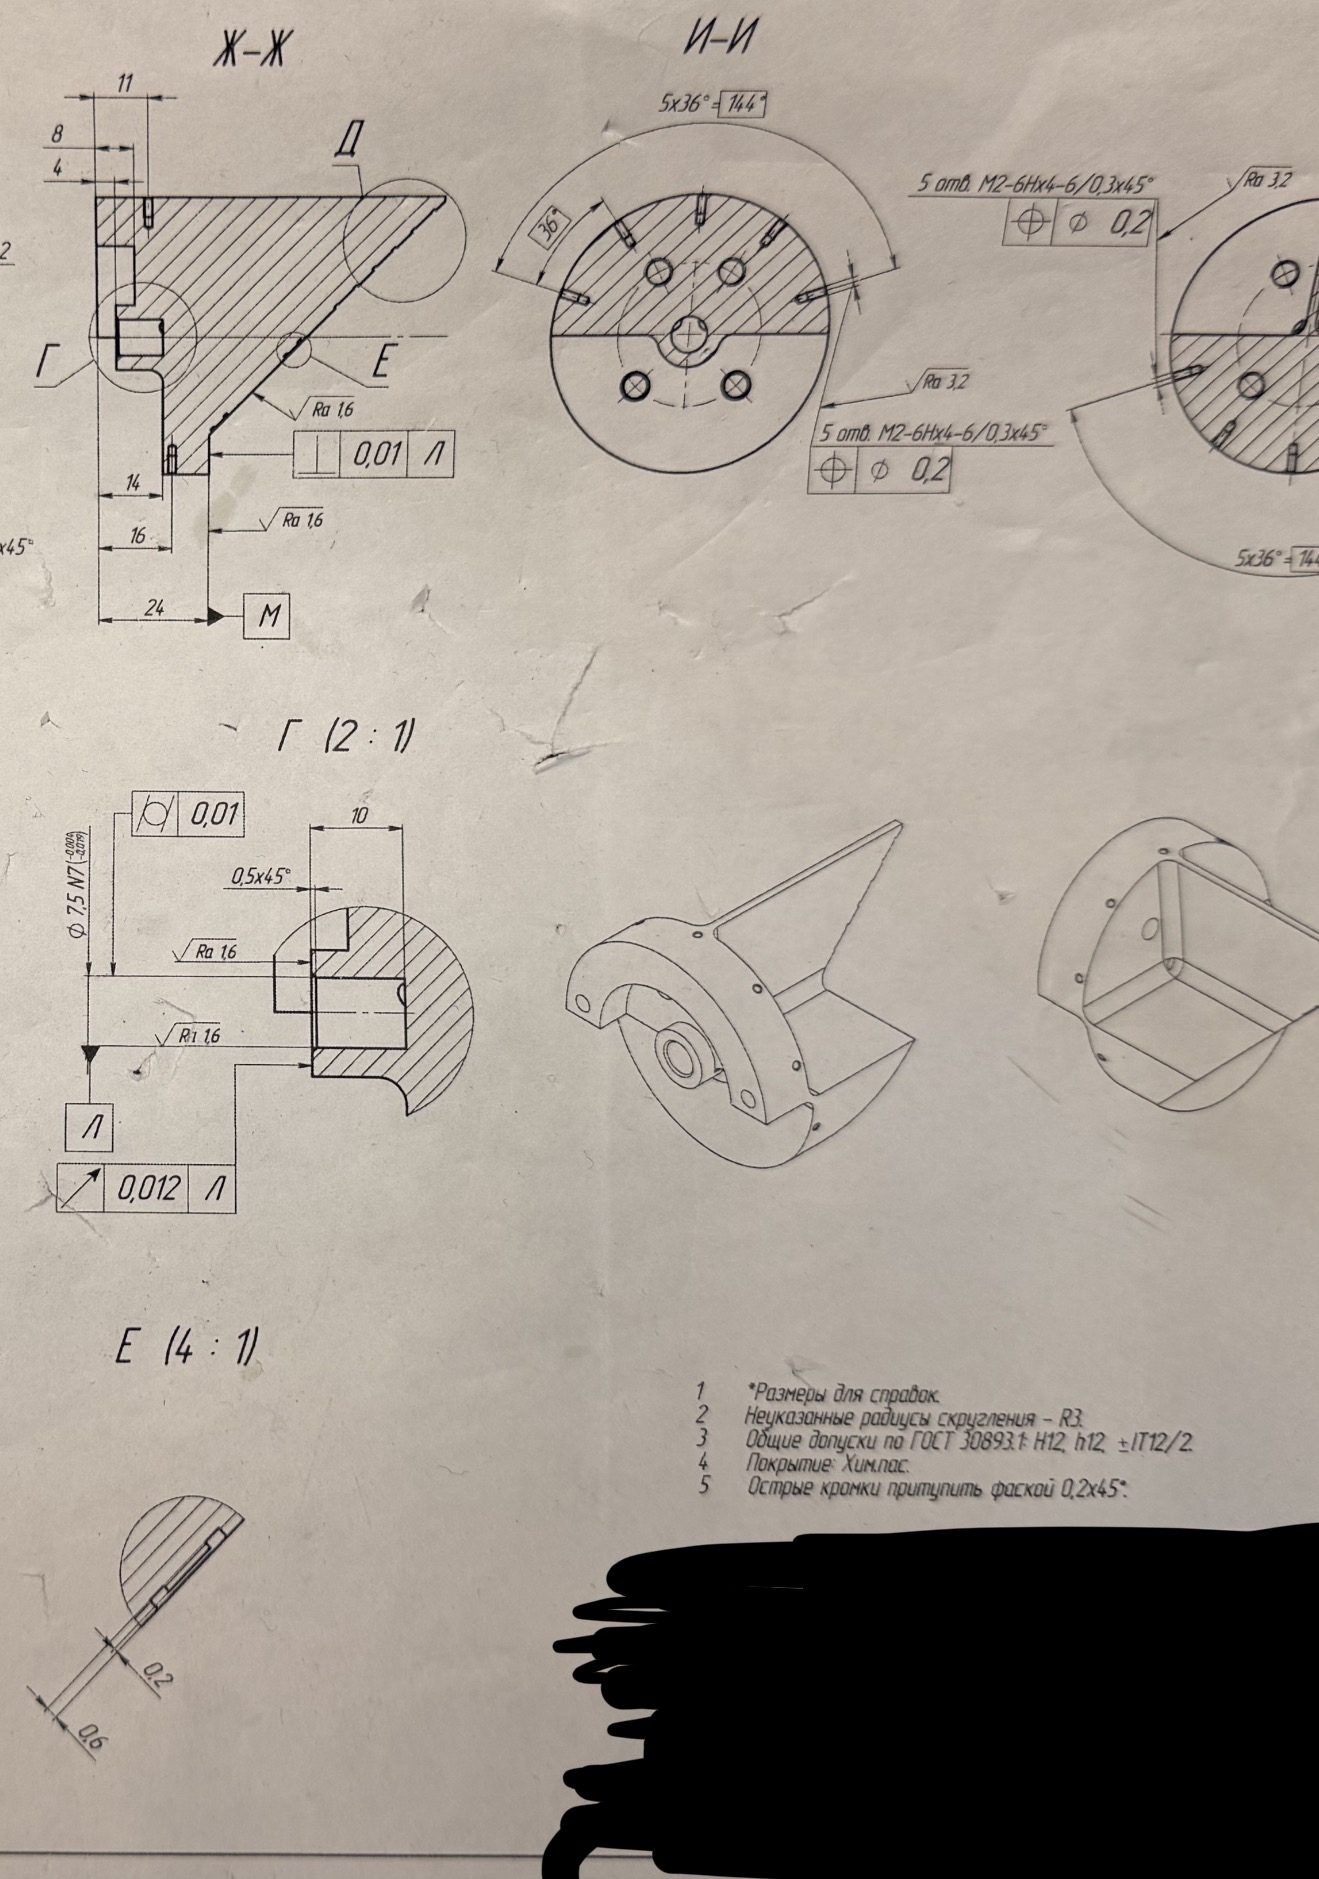
Чертежи и требования

Геометрия, базы и допуски
на исходных чертежах.
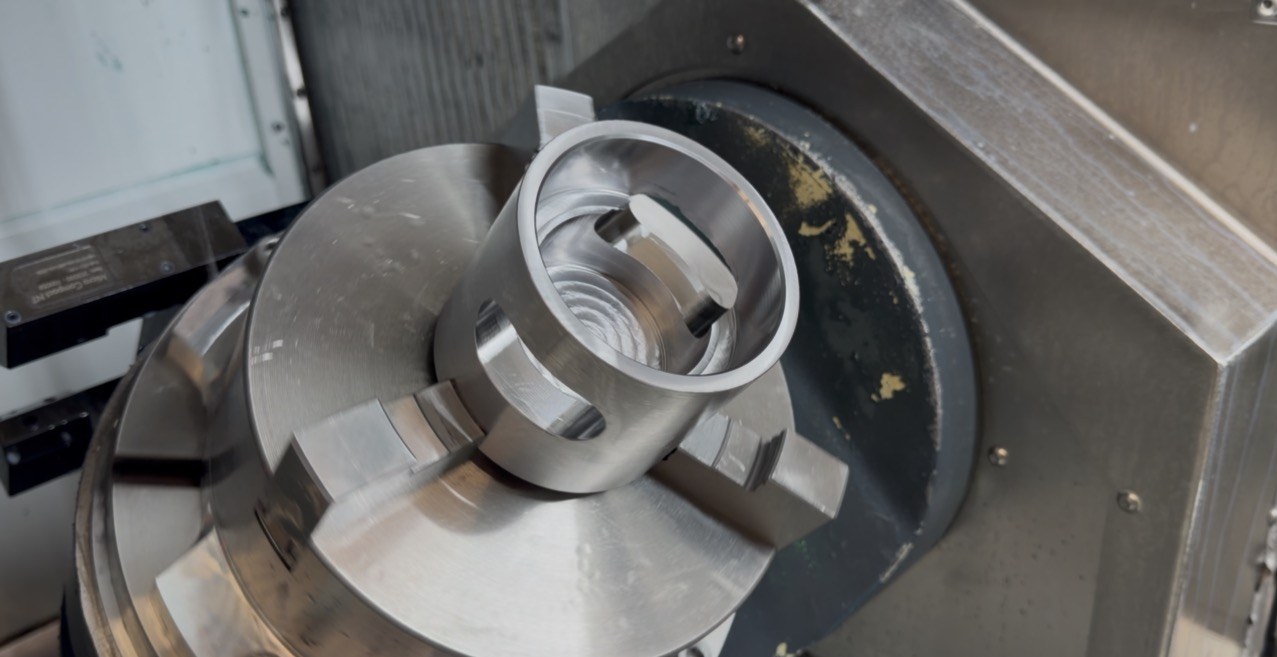
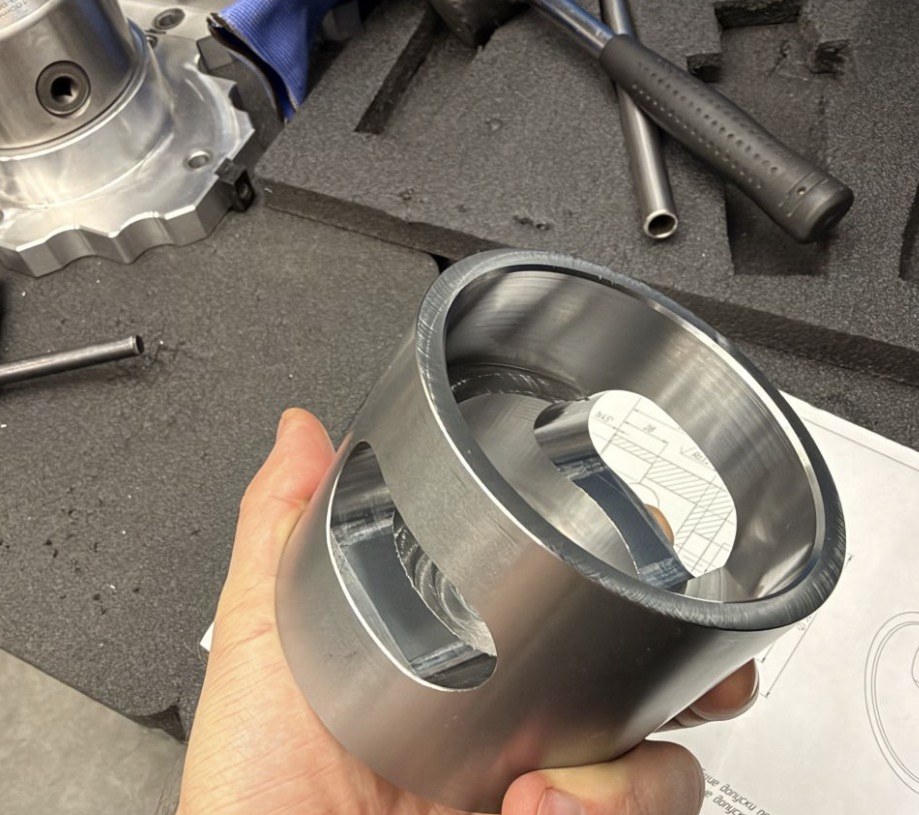
Изготовление втулки за два установа

Siemens NXСталь 45Variable Contour
Два установа

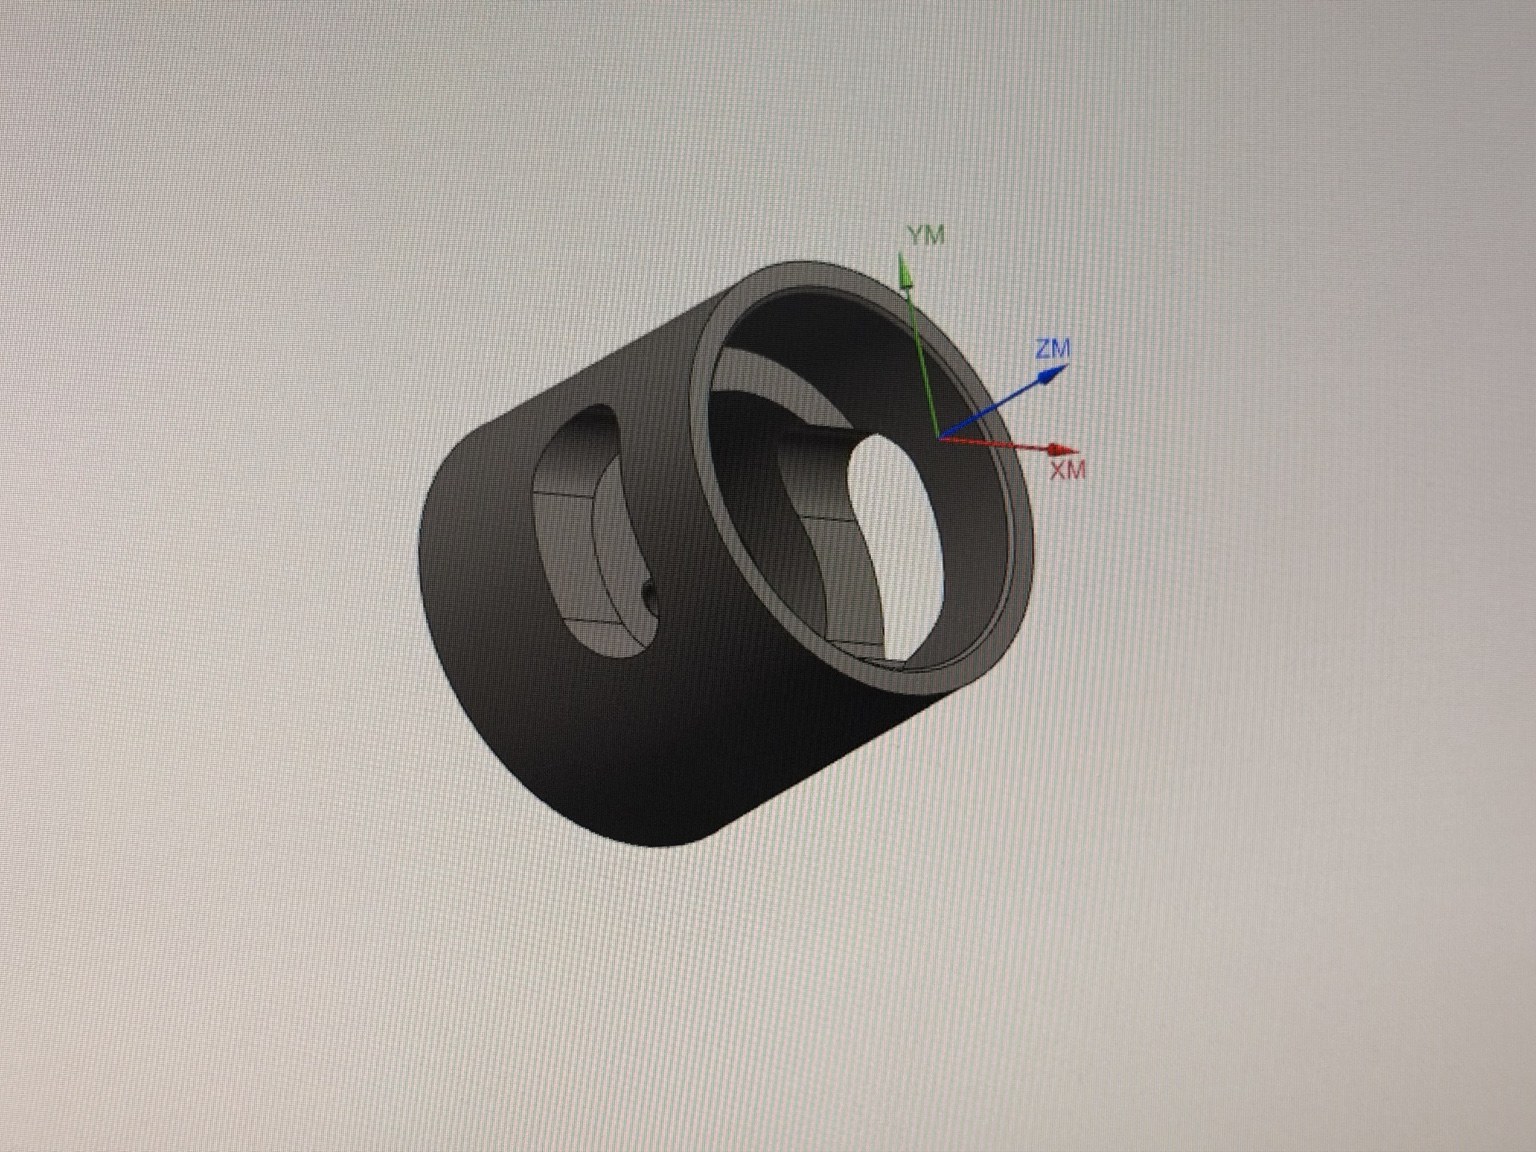
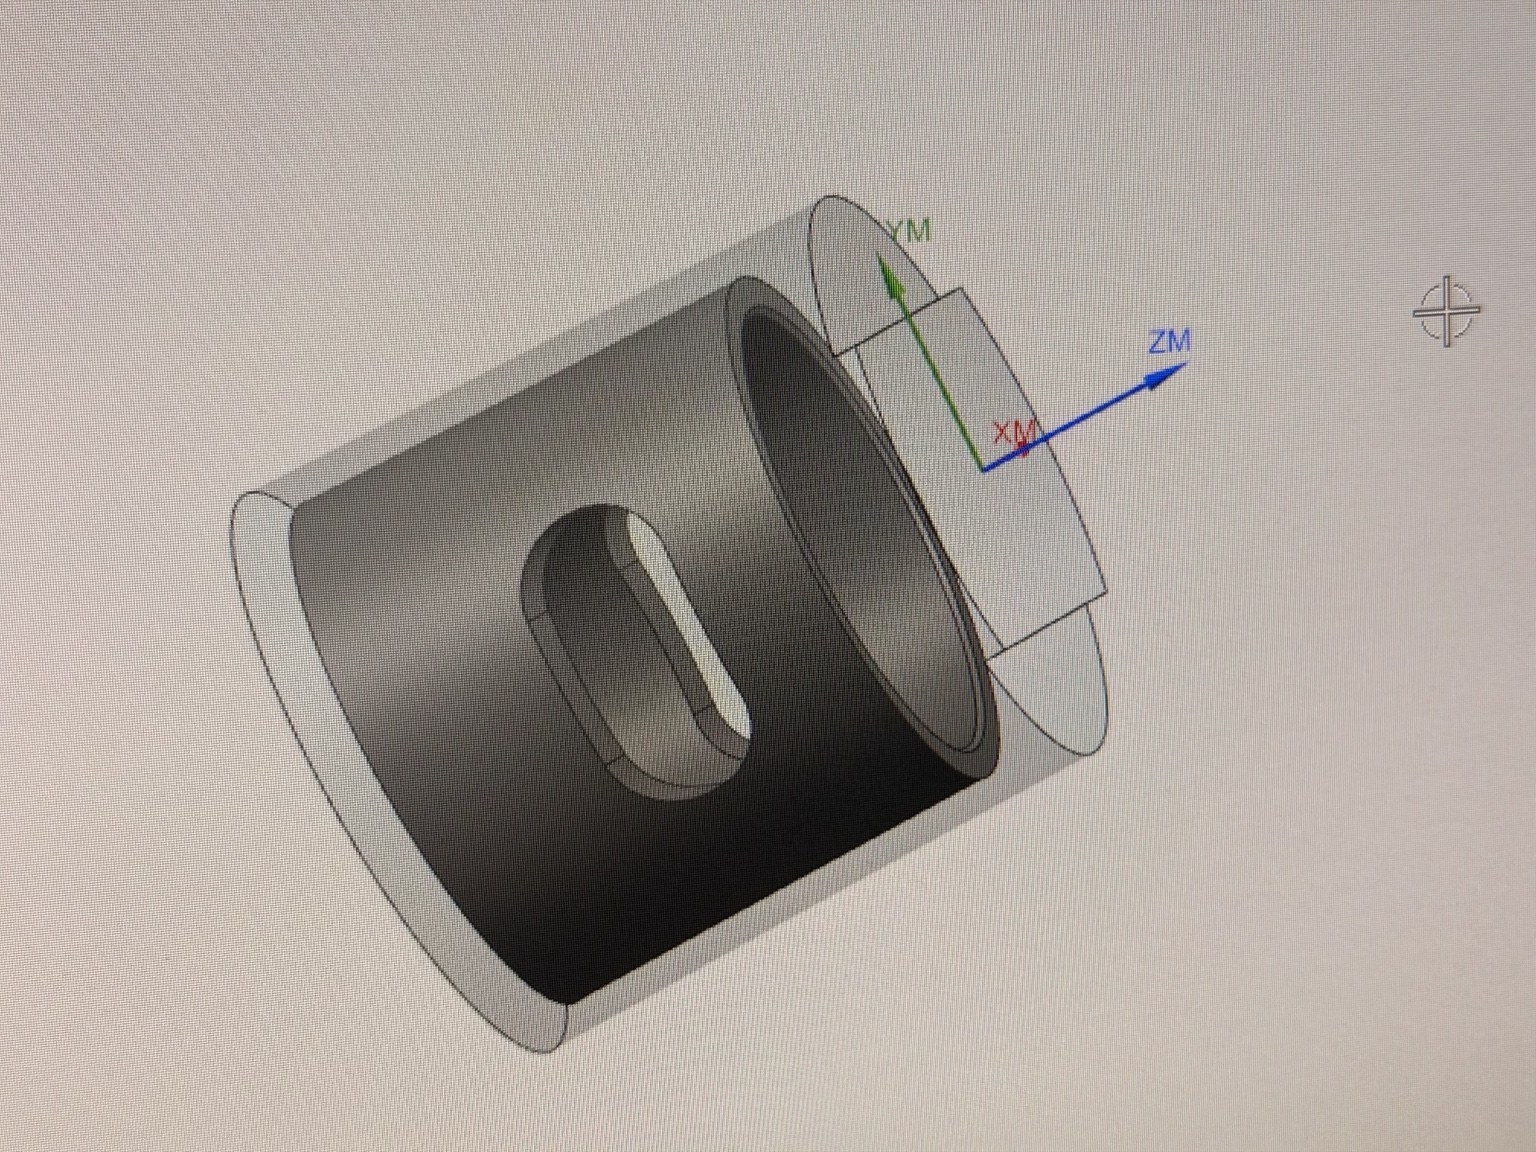
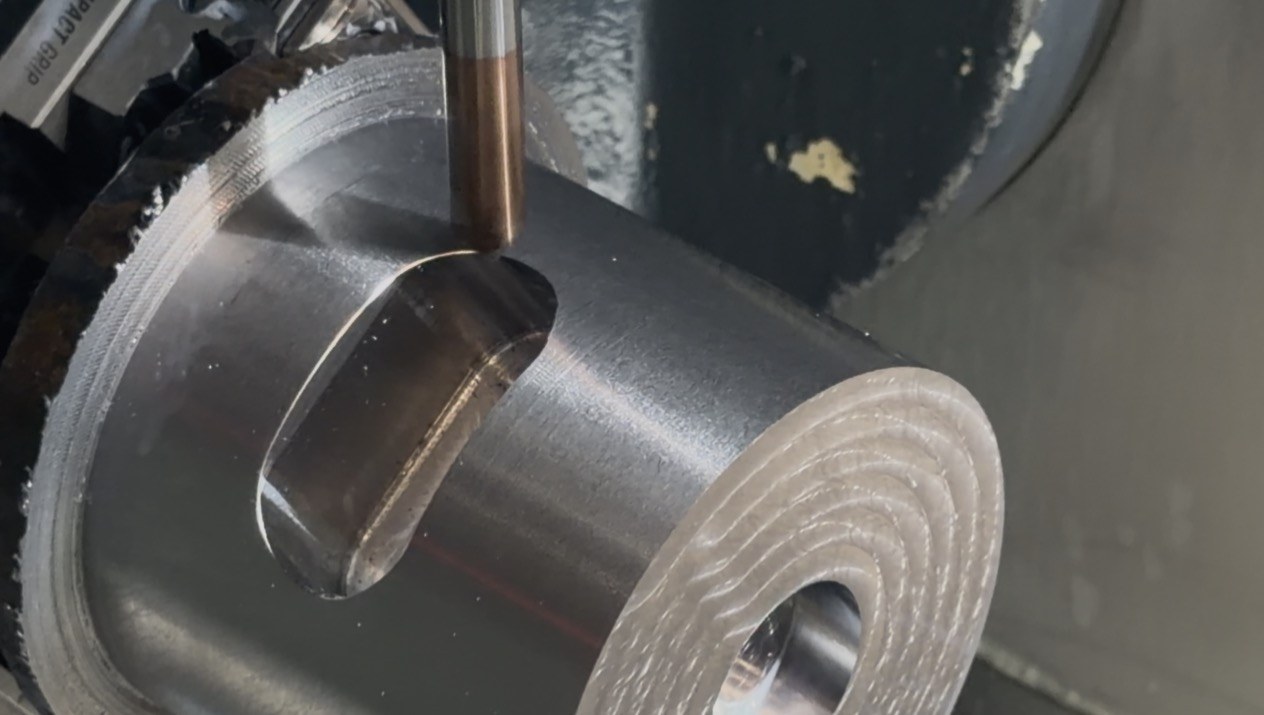
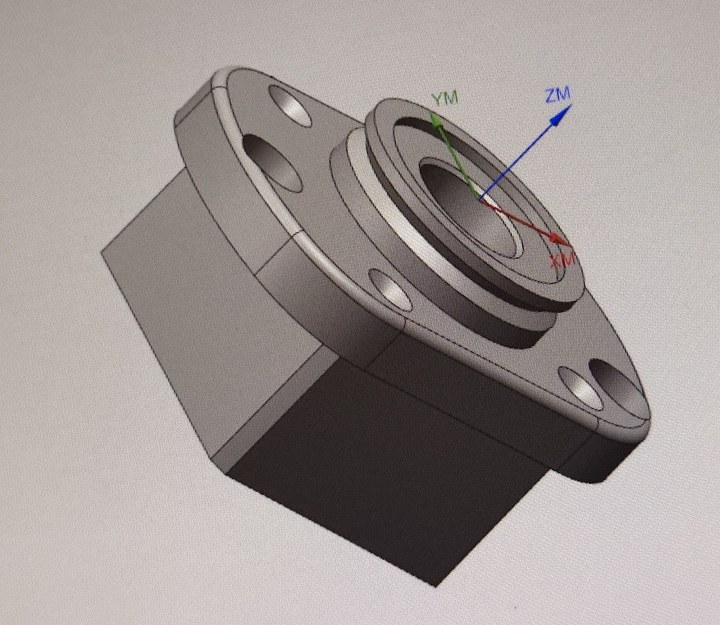
Подобрал и смоделировал заготовку, разработал технологию и управляющие программы по предоставленной модели втулки. Выполнил обработку на пятиосевом центре с закреплением сначала в тисках, затем в патроне.

Наружные поверхности и окна

Предварительно подготовил заготовку под зажим зубчатыми губками. На первом основном установе обработал торец со стороны углубления Ø30 мм, наружный Ø90 мм и два боковых окна 25 × 50 мм со скруглениями R12.

Для фрезерования наружного цилиндра применил Variable Contour с учётом вылета инструмента и доступа к поверхности. Эту же операцию использовал для притупления кромок окон.

Внутренняя полость и контроль

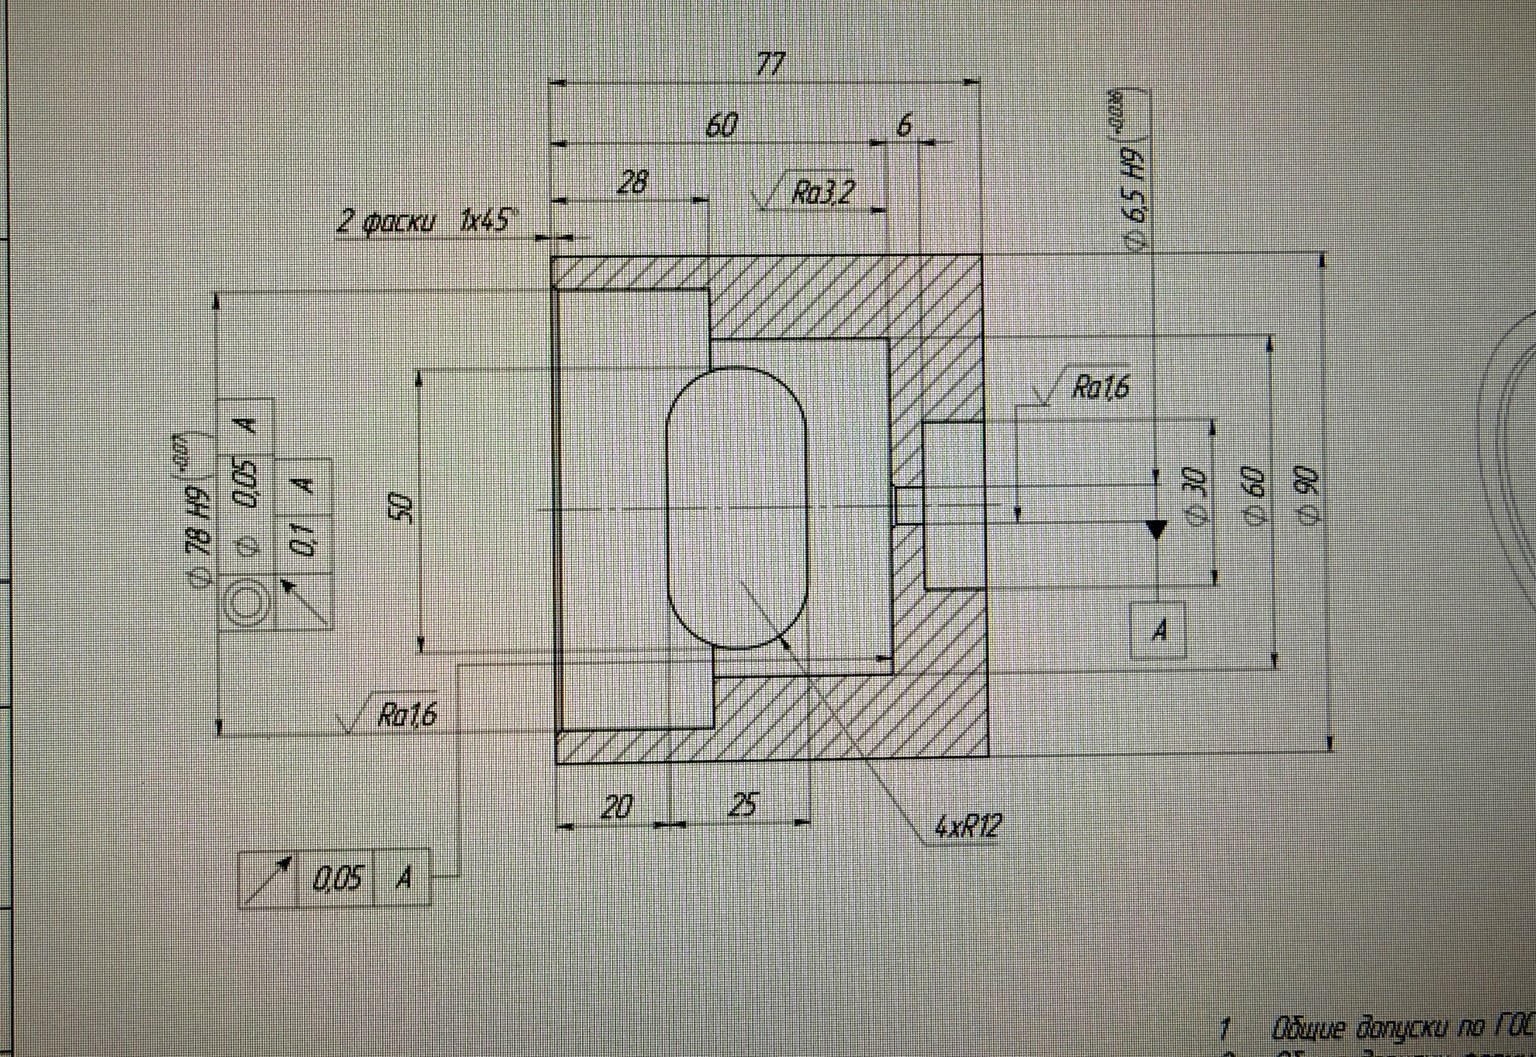
На втором установе закрепил втулку за обработанный Ø90 мм и обработал внутреннюю ступенчатую полость и противоположный торец. В NX проверил взаимное положение оправки и стенки детали. Учитывал требования к отверстиям Ø78 H9 и Ø6,5 H9.

Предварительные измерения выполнял щупом Renishaw. Размеры дополнительно проверял штангенциркулем, микрометрами и калибрами-пробками. Окончательный контроль выполнял ОТК на КИМ.

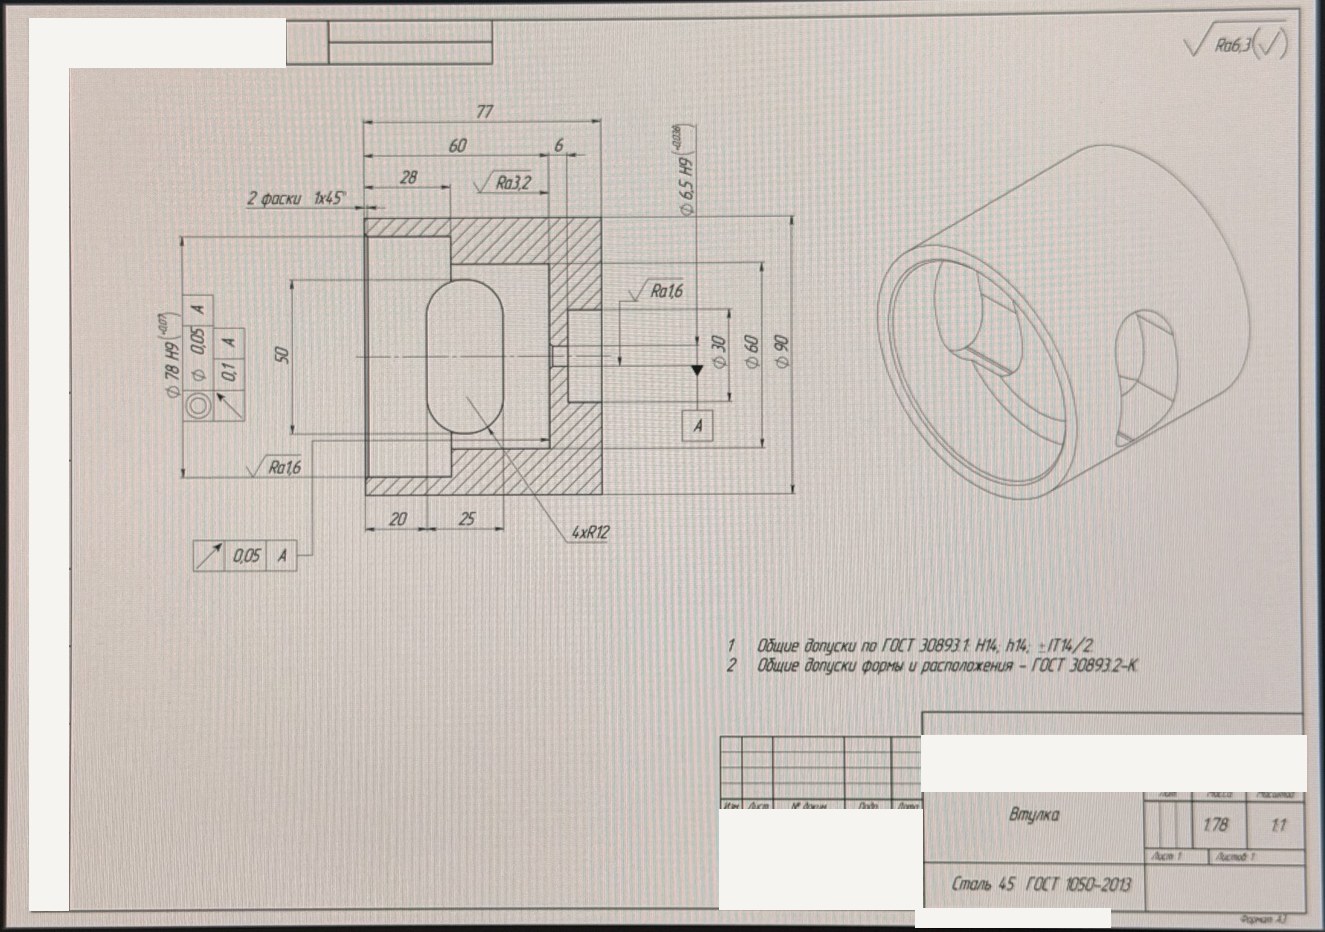
Чертежи и требования

Геометрия, базы и допуски
на исходных чертежах.
Разработка и изготовление станочной оснастки

ПроектированиеCAMИзготовление
Использую в работе

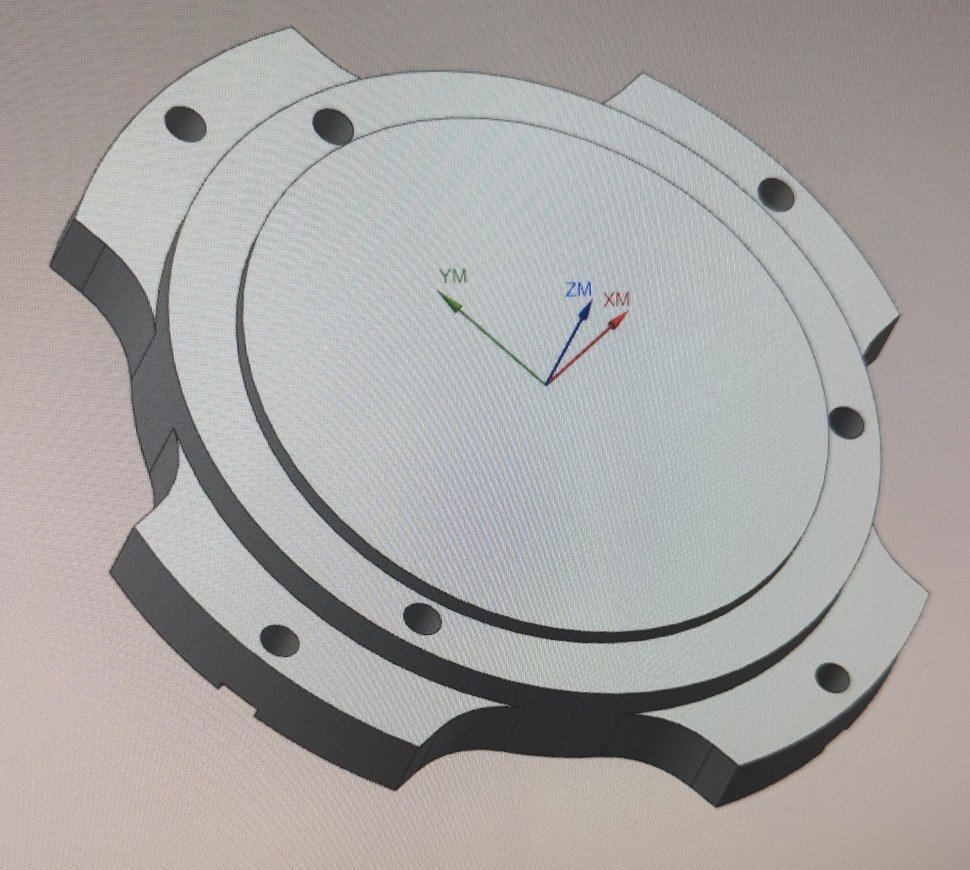
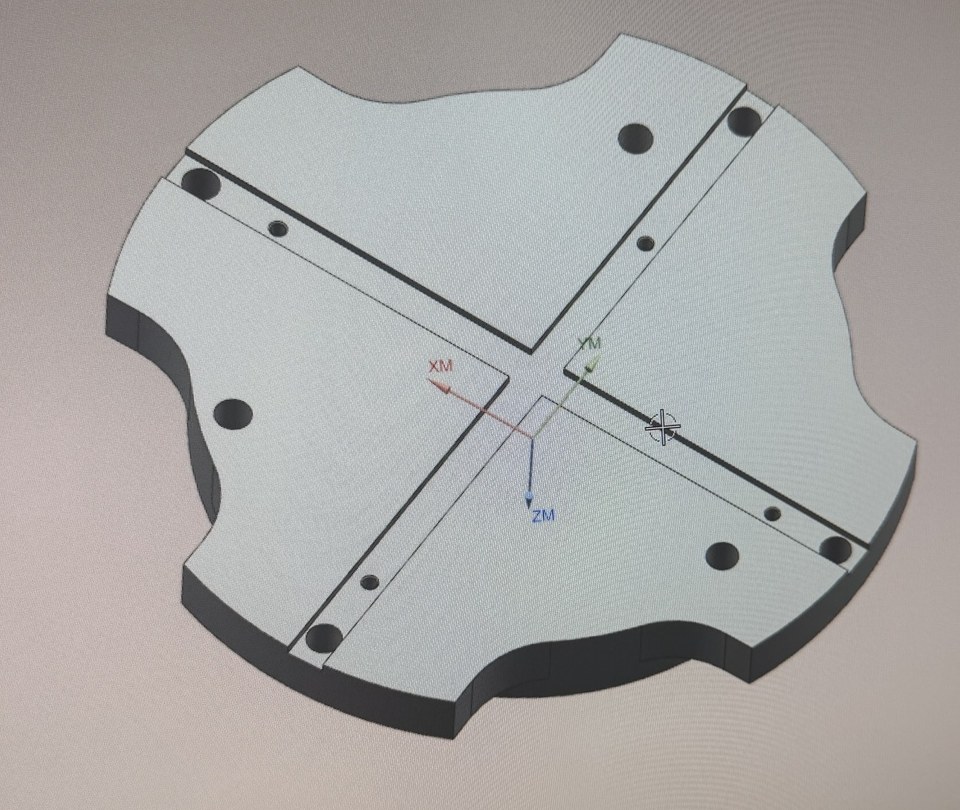
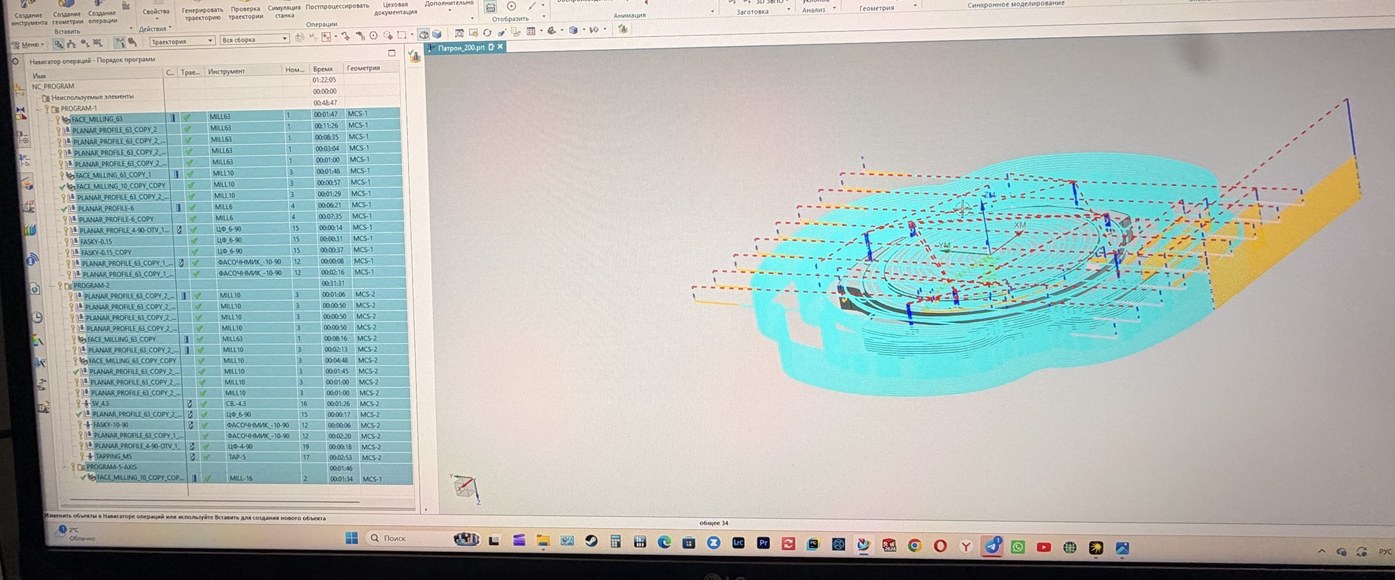
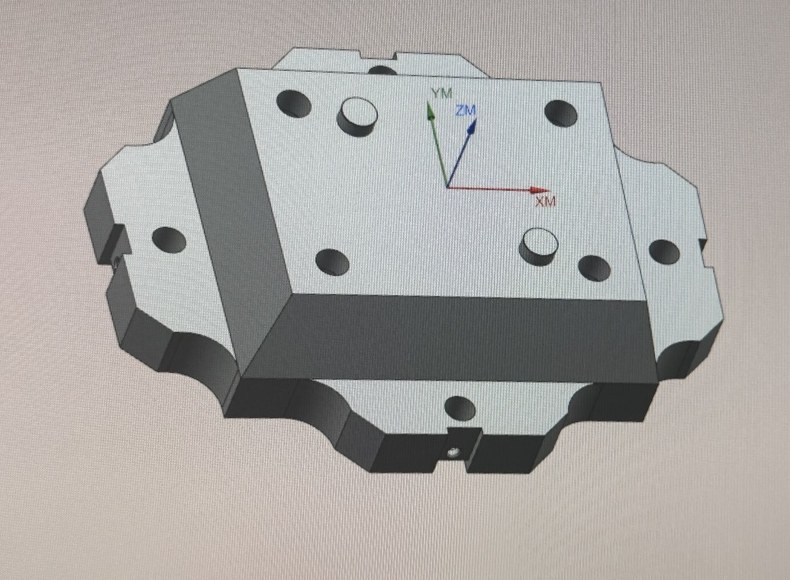
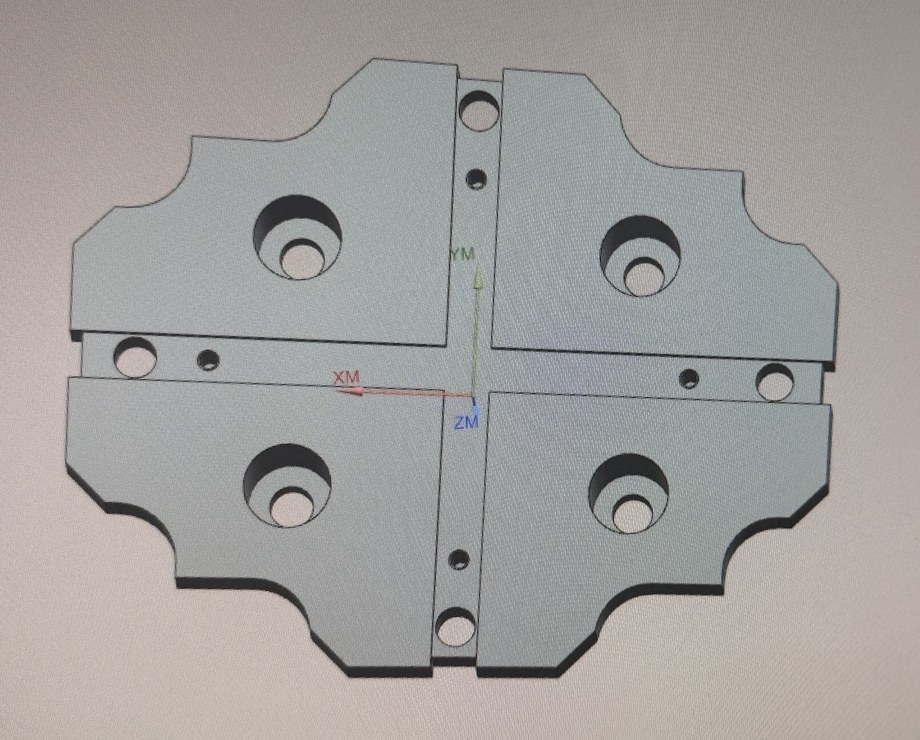
Самостоятельно спроектировал в Siemens NX, запрограммировал и изготовил переходные основания для установки патрона Ø200 мм и станочных тисков на поворотный стол.

Базирование

Патрон центрируется по посадочному отверстию с помощью выступа на плите. Тиски базируются по двум цилиндрическим установочным элементам. Оба основания позиционируются на столе установочными шпонками.

Крепление и применение

Патрон и тиски крепятся к основаниям болтами М10; основания закрепляются на столе через Т-образные гайки. Шпонки и гайки также изготовил самостоятельно. Оснастку использую в повседневной работе для удобной установки и смены патрона и тисков.

ПРОФЕССИОНАЛЬНЫЙ ПОДХОД

Компетенции

01 / CAD & CAM

Siemens NX

3D-моделирование, подготовка заготовки и управляющих программ. Позиционная обработка 3+2 и пятиосевые операции.

02 / ТЕХНОЛОГИЯ

Базирование и оснастка

Выбор последовательности обработки, проектирование и изготовление специальных приспособлений.

03 / ПРОИЗВОДСТВО

Отработка на станке

Самостоятельная проверка программ, наладка и изготовление деталей на станке с ЧПУ.

04 / КОНТРОЛЬ

Точность изготовления

Операционные измерения щупом, микрометрами и калибрами. Взаимодействие с ОТК при окончательном контроле.

НА СВЯЗИ

Обсудим вашу задачу

Вопросы по проектам, программированию и оснастке — по почте. При необходимости покажу дополнительные примеры работ.